

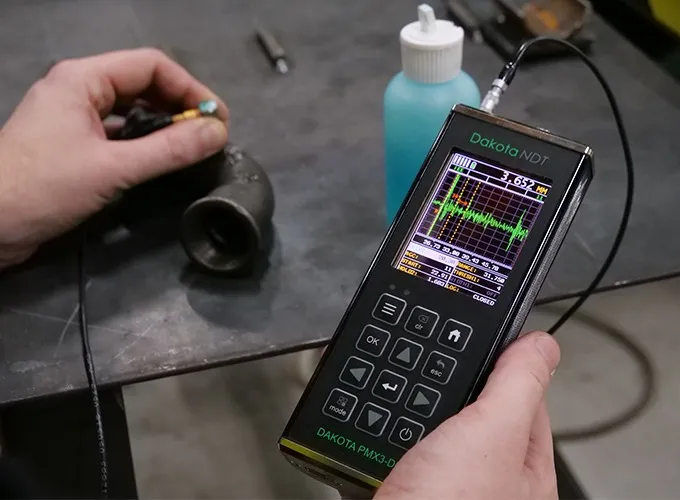
Ultraschall-Dickenmessgeräte für Korrosion sind tragbare Geräte für die zerstörungsfreie Messung der Dicke von Metallwänden von nur einer Seite, insbesondere bei innerer Korrosion, die die Restdicke des Werkstoffs verringert. Sie verwenden Dual-Element-Prüfköpfe (mit zwei Kristallen, einem Sender und einem Empfänger) und die Laufzeit des Ultraschallimpulses, um die Restdicke zu berechnen, auch auf unregelmäßigen, korrodierten oder gekrümmten Oberflächen. Sie sind unverzichtbar bei der Prüfung von Rohrleitungen, Tanks, Druckbehältern, Wärmetauschern und Schiffsstrukturen in allen Bereichen, in denen Korrosion ein Risiko darstellt (Oil & Gas, Petrochemie, Schiffbau, Energie, Wasser).
Wir haben eine Website eingerichtet, die ganz den Ultraschallgeräten gewidmet ist
Auf der neuen Website finden sich Produktdatenblätter, Handbücher, Zertifizierungen, Anwendungen und Hinweise zur Auswahl des Geräts

US-Messprinzip
Die Messung beruht auf der Laufzeit eines Ultraschallimpulses (typische Frequenz 1-10 MHz), der von einem piezoelektrischen Wandler ausgesendet wird, sich mit bekannter Geschwindigkeit im Werkstoff ausbreitet (zum Beispiel 5920 m/s in Kohlenstoffstahl), an der gegenüberliegenden Oberfläche reflektiert wird und zum Wandler (oder bei Dual-Prüfköpfen zum zweiten Kristall) zurückkehrt. Durch Messung der Hin- und Rücklaufzeit (Δt) und bei bekannter Schallgeschwindigkeit im Werkstoff (V) berechnet sich die Dicke zu e = V·Δt/2. Die typische Genauigkeit beträgt ±0,1 mm bei Dicken von 1 bis 250 mm, mit einer Auflösung von 0,01 mm bei den fortschrittlichsten Modellen.
Dual-Element-Prüfköpfe
Dual-Element-Prüfköpfe eignen sich besonders für korrodierte Oberflächen, weil die beiden getrennten Kristalle (Sender und Empfänger) in einem kleinen Winkel (Dachwinkel) angeordnet sind, der die Empfindlichkeit gegenüber Mehrfachreflexionen verringert und das Ansprechverhalten auf unregelmäßigen oder narbigen Oberflächen verbessert. Es gibt Prüfköpfe mit verschiedenen Frequenzen (2, 5, 10 MHz) und Kristallgrößen, optimiert für unterschiedliche Dicken und Werkstoffe. Kontaktprüfköpfe benötigen ein Koppelmittel (in der Regel Gel auf Wasserbasis oder Glycerin), um die Schallübertragung sicherzustellen. Hochtemperatur-Prüfköpfe (bis 500 °C) sind für die Prüfung von Anlagen im Betrieb erhältlich.
Erweiterte Funktionen
Moderne UT-Dickenmessgeräte bieten: A-Bild in Echtzeit zur Darstellung des Echos und zur Diagnose von Auffälligkeiten, den Modus Min Capture zur automatischen Erfassung des Minimums (nützlich bei der Korrosionskartierung), B-Bild zur Darstellung des Dickenprofils entlang einer Strecke, einen internen Datenlogger mit Tausenden georeferenzierter Messwerte, Bluetooth-/USB-Kommunikation sowie spezielle PC-Software zur Erstellung von Korrosionskarten und Berichten. Die automatische Kalibrierung an einem bekannten Werkstoff gleicht Schwankungen der Schallgeschwindigkeit aus, die durch den jeweiligen Werkstoff bedingt sind.
Anwendungen
Die Hauptanwendungen sind Prüfungen vor Ort an Prozessrohrleitungen, drucklosen Tanks und Druckbehältern, Schiffsrümpfen und Offshore-Plattformen, Gas- und Ölpipelines, Wärmetauschern, Kesseln und Dampferzeugern sowie Wasserleitungen. Die Messung der Korrosionsrate (mm/Jahr) durch über die Jahre wiederholte Prüfungen ermöglicht die Planung der Instandhaltung und die Bewertung der Restlebensdauer der Anlage. Die Prüfungen werden von branchenspezifischen Normen für die Petrochemie und die Oil-&-Gas-Industrie gefordert.
Bezugsnormen
Die wichtigsten Normen sind EN 14127 (Verfahren zur UT-Dickenmessung mit Dual-Element-Prüfköpfen), EN 15317 (Charakterisierung der Geräte), ASTM E797 und ASTM E1604 sowie UNI EN ISO 16809 (allgemeines Verfahren zur UT-Dickenmessung). Das Prüfpersonal muss nach ISO 9712 (Stufen 1, 2, 3) qualifiziert sein. Für die regelmäßige Kalibrierung des Geräts werden zertifizierte Stufenkeile bekannter Dicke, kalibriert nach ISO 17025, sowie die Kontrollkörper V1 oder V2 zur Überprüfung der Linearität über einen erweiterten Bereich verwendet.
Auswahlkriterien
Bei der Auswahl des richtigen UT-Dickenmessgeräts werden der zu messende Dickenbereich, die Art des Werkstoffs, die Einsatzbedingungen (Temperatur, Zugänglichkeit, Geometrie), vorhandene Beschichtungen (mit Through-Coating-Funktion für die Messung durch Lack ohne dessen Entfernung), die Anforderungen an Datenaufzeichnung und Berichtswesen, die Tragbarkeit und Akkulaufzeit sowie die IP-Schutzart für den Baustelleneinsatz berücksichtigt. Die Funktionen A-Bild und B-Bild werden für Präzisionsprüfungen und vollständige Korrosionskartierungen empfohlen.
Zugehörige Produkte
Die RODER Geräte für diese Anwendung. Auf den zugehörigen Katalogseiten finden Sie Modelle, technische Daten und Dokumentation.

Dakota Ultraschall-Dickenmessgeräte
UT-Dickenmessgeräte für Korrosion und Präzision (Serien ZX, CMX, MX, PMX, CMX10-DL).
Kontakte & Informationen
Kontakt für allgemeine Informationen: info@roder.it
Abteilung industrielle Bildverarbeitung von RODER: www.rodervision.com
Abteilung Instrumente RODER: www.innovacheck.com
Mehr über RODER: über uns
Die auf dieser Website enthaltenen Informationen dienen ausschließlich Informationszwecken. Obwohl sie mit größter Sorgfalt erstellt wurden, stellen sie weder ein Vertragsangebot noch eine verbindliche Lieferzusage dar. Sie können Übertragungs-, Übersetzungs- oder Druckfehler enthalten. Für genaue und aktuelle Informationen wenden Sie sich bitte direkt an unser Unternehmen.
Hinweis: Einige Bilder auf dieser Website wurden bewusst mit künstlicher Intelligenz (KI) erzeugt. Der Grund dafür ist, dass bei vielen Anwendungen und Projekten Fotografien der tatsächlichen Installation oder Anlage aufgrund von Geheimhaltungsvereinbarungen, Vertragsklauseln und Non-Disclosure-Agreements (NDA) nicht veröffentlicht werden dürfen.
Du muss angemeldet sein, um einen Kommentar zu veröffentlichen.