

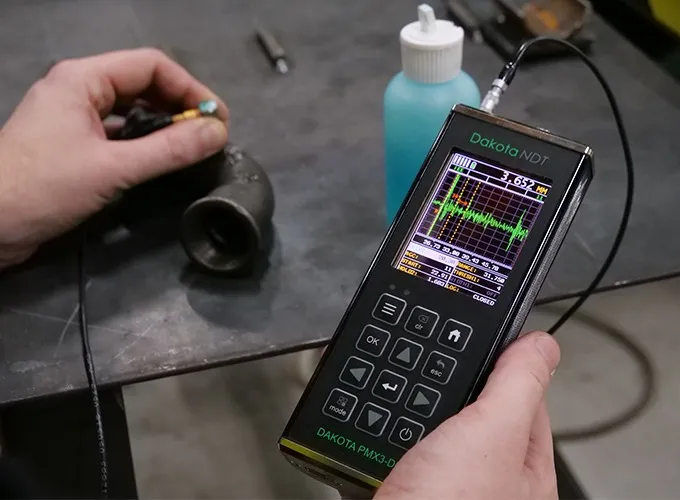
Les mesureurs d’épaisseur à ultrasons pour la corrosion sont des instruments portables dédiés à la mesure non destructive de l’épaisseur de parois métalliques depuis un seul côté, en particulier en présence d’une corrosion interne qui réduit l’épaisseur résiduelle du matériau. Ils utilisent des sondes à double élément (à deux cristaux, un émetteur et un récepteur) et le temps de vol de l’impulsion ultrasonore pour calculer l’épaisseur résiduelle, même sur des surfaces irrégulières, corrodées ou courbes. Ils sont indispensables pour l’inspection des tuyauteries, réservoirs, appareils à pression, échangeurs de chaleur et structures navales dans tous les secteurs où la corrosion est un risque (oil & gas, pétrochimie, naval, énergie, eau).
Nous avons créé un site entièrement dédié aux instruments à ultrasons
Le nouveau site propose des fiches produit, des manuels, des certifications, des applications et des conseils pour le choix de l’instrument

Principe de mesure US
La mesure repose sur le temps de vol d’une impulsion ultrasonore (fréquence typique 1-10 MHz) émise par un transducteur piézoélectrique, qui se propage dans le matériau à une vitesse connue (par exemple 5920 m/s dans l’acier au carbone), se réfléchit sur la surface opposée et revient au transducteur (ou au second cristal dans les sondes doubles). En mesurant le temps aller-retour (Δt) et en connaissant la vitesse du son dans le matériau (V), l’épaisseur se calcule par e = V·Δt/2. La précision typique est de ±0,1 mm sur des épaisseurs de 1 à 250 mm, avec une résolution de 0,01 mm sur les modèles les plus avancés.
Sondes à double élément
Les sondes à double élément sont particulièrement adaptées aux surfaces corrodées, car les deux cristaux séparés (émetteur et récepteur) sont positionnés avec un petit angle (roof angle) qui réduit la sensibilité aux réflexions multiples et améliore la réponse sur des surfaces irrégulières ou piquées. Il existe des sondes de différentes fréquences (2, 5, 10 MHz) et dimensions de cristal, optimisées pour différentes épaisseurs et différents matériaux. Les sondes à contact nécessitent un couplant (en général un gel à base d’eau ou de la glycérine) pour assurer la transmission acoustique. Des sondes haute température (jusqu’à 500 °C) sont disponibles pour l’inspection d’installations en service.
Fonctions avancées
Les mesureurs d’épaisseur UT modernes intègrent : A-scan en temps réel pour la visualisation de l’écho et le diagnostic d’anomalies, mode Min Capture pour l’enregistrement automatique du minimum (utile en cartographie de corrosion), B-scan pour la visualisation du profil d’épaisseur le long d’un parcours, enregistreur de données interne avec des milliers de mesures géoréférencées, communication Bluetooth/USB, logiciel PC dédié à la génération de cartes de corrosion et de rapports. L’étalonnage automatique sur un matériau connu compense les variations de vitesse du son dues au matériau spécifique.
Applications
Les principales applications sont les inspections sur site de tuyauteries de procédé, de réservoirs atmosphériques et sous pression, de coques de navires et de plates-formes offshore, de gazoducs et d’oléoducs, d’échangeurs de chaleur, de chaudières et de générateurs de vapeur, de conduites d’adduction d’eau. La mesure de la vitesse de corrosion (mm/an) par des inspections répétées au fil des années permet de planifier la maintenance et d’évaluer la durée de vie résiduelle de l’installation. Les inspections sont exigées par des normes sectorielles spécifiques à l’industrie pétrochimique et oil & gas.
Normes de référence
Les principales normes sont EN 14127 (procédure de mesure d’épaisseur UT avec sondes à double élément), EN 15317 (caractérisation des instruments), ASTM E797 et ASTM E1604, UNI EN ISO 16809 (procédure générale d’épaisseur UT). Le personnel qui effectue les inspections doit être qualifié selon ISO 9712 (niveaux 1, 2, 3). L’étalonnage périodique de l’instrument utilise des cales à gradins certifiées d’épaisseur connue, étalonnées ISO 17025, et des blocs V1 ou V2 pour la vérification de la linéarité sur une plage étendue.
Critères de choix
Le choix du mesureur d’épaisseur UT approprié tient compte de la plage d’épaisseur à mesurer, du type de matériau, des conditions de fonctionnement (température, accessibilité, géométrie), de la présence de revêtements (avec fonction through-coating pour la mesure à travers la peinture sans l’enlever), des besoins d’enregistrement de données et de rapports, de la portabilité et de l’autonomie de la batterie, de l’indice de protection IP pour une utilisation sur chantier. Les fonctions A-scan et B-scan sont recommandées pour les inspections de précision et les cartographies complètes de corrosion.
Produits associés
Les instruments RODER pour cette application. Rendez-vous sur les pages de catalogue correspondantes pour les modèles, les données techniques et la documentation.

Épaisseurmètres à ultrasons Dakota
Épaisseurmètres UT pour corrosion et précision (séries ZX, CMX, MX, PMX, CMX10-DL).
Contacts & Informations
Contact pour informations générales : info@roder.it
Division Vision Industrielle de RODER : www.rodervision.com
Division Instruments RODER : www.innovacheck.com
En savoir plus sur RODER : qui sommes-nous
Les informations contenues dans ce site web sont fournies à titre purement informatif. Bien qu’elles aient été rédigées avec le plus grand soin, elles ne constituent ni une offre contractuelle ni un engagement de fourniture. Elles peuvent contenir des erreurs de transcription, de traduction ou de typographie. Pour des informations précises et à jour, nous vous prions de contacter directement notre société.
Note : Certaines images présentes sur ce site web ont été volontairement générées à l’aide de l’intelligence artificielle (IA). En effet, pour de nombreuses applications et projets, les photographies de l’installation ou du système réel ne peuvent être divulguées en raison d’accords de confidentialité, de clauses contractuelles et d’accords de non-divulgation (NDA).
Vous devez être connecté pour poster un commentaire.