

Die zerstörungsfreie Prüfung von Schweißnähten mittels Ultraschallprüfung (UT — Ultrasonic Testing) ist eines der zuverlässigsten Verfahren zur Erkennung innerer Fehler in Schweißverbindungen: Risse, Bindefehler, ungenügende Durchschweißung, Schlackeneinschlüsse, Porenzeilen. Im Gegensatz zur Durchstrahlungsprüfung ist nur ein einseitiger Zugang zur Verbindung erforderlich, es besteht kein Strahlenrisiko und die Ergebnisse liegen direkt auf der Baustelle oder in der Werkstatt sofort vor.
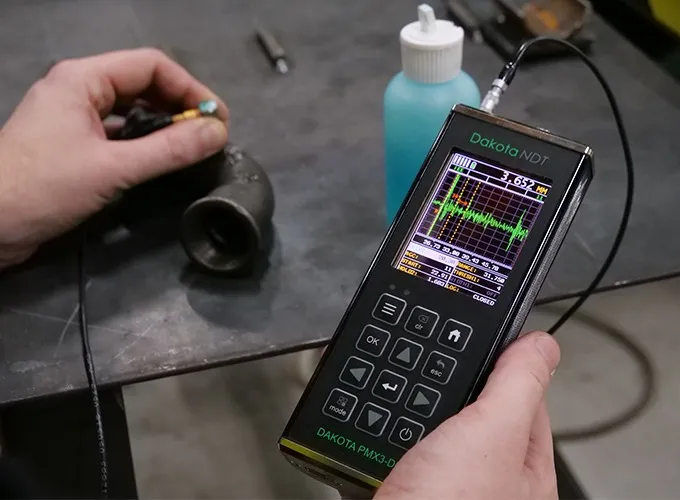
Wir haben eine Website eingerichtet, die ganz den Ultraschallgeräten gewidmet ist
Auf der neuen Website finden sich Produktdatenblätter, Handbücher, Zertifizierungen, Anwendungen und Hinweise zur Auswahl des Geräts

RODER SRL liefert als offizieller italienischer Distributor von Dakota Ultrasonics die komplette Palette an UT-Fehlerprüfgeräten für die Prüfung von Konstruktionsschweißnähten, Rohrleitungen, Druckbehältern und mechanischen Bauteilen. Die vollständige technische Dokumentation ist auf der Fachwebsite ultrasuonindt.it verfügbar, der Ultraschallsparte von RODER SRL.
Hinweis zur Terminologie: Dieser Artikel behandelt die UT-Prüfung als ZfP-Verfahren. Für die Analyse des Ultraschall-Kunststoffschweißprozesses mit Hochgeschwindigkeits-Zeitlupenkameras — ein anderes, aber ergänzendes Thema — verweisen wir auf unseren Artikel Ultraschallanalyse von Schweißnähten.
Prinzip des UT-Verfahrens bei Schweißnähten
Bei der Ultraschallprüfung von Schweißnähten sendet ein Winkelprüfkopf einen hochfrequenten Ultraschallimpuls (typischerweise 2–5 MHz) aus, der sich im Grundwerkstoff ausbreitet und die Wärmeeinflusszone sowie die Schweißraupe durchläuft. Innere Ungänzen — Änderungen der akustischen Impedanz — erzeugen Reflexionen, die vom selben Prüfkopf empfangen und als Spitzen im A-Bild des Geräts angezeigt werden.
Der zertifizierte Prüfer (Stufe 2 oder 3 nach UNI EN ISO 9712) wertet das A-Bild aus, ortet den erkannten Fehler und beurteilt seine Zulässigkeit anhand der Annahmekriterien des geltenden Regelwerks. Typische Prüftechniken sind:
- Zickzack-Abtastung mit einem Winkelprüfkopf von 45°, 60° oder 70°, um die gesamte Naht über einen oder mehrere Sprünge (Skip) auf der Gegenseite abzudecken.
- TOFD-Technik (Time-of-Flight Diffraction) zur genauen Fehlergrößenbestimmung mit zwei gegenüberliegenden Prüfköpfen.
- Sprungtechnik (Full-Skip und Half-Skip) zur Beurteilung von Fehlern nahe der Wurzel oder der Decklage.
Bezugsnormen

Die UT-Prüfung von Schweißnähten ist durch ein umfangreiches Normenwerk geregelt. Die in italienischen und europäischen Lastenheften am häufigsten genannten Normen sind:
- EN ISO 17640 — zerstörungsfreie Prüfung von Schweißverbindungen, Ultraschallprüfung: Techniken, Prüfklassen und Bewertung.
- EN ISO 11666 — Zulässigkeitsgrenzen für die Ultraschallprüfung von Schweißnähten.
- EN ISO 23279 — Charakterisierung von Anzeigen in Schweißnähten.
- EN 12668-1 — Charakterisierung und Verifizierung der UT-Ausrüstung (die Geräte müssen als konform zertifiziert sein).
- AWS D1.1 / D1.5 — amerikanisches Regelwerk für geschweißte Stahlkonstruktionen (Stahlbau, Bahn, Brücken).
- ASME Section V und Section VIII — Regelwerke für Druckbehälter sowie ASME B31.3 für Prozessrohrleitungen.
Für eine ausführliche Darstellung der AWS D1.1 und der spezifischen Anforderungen von Klausel 6 (Qualifizierung des UT-Verfahrens, Annahmekriterien, Kalibrierung des Fehlerprüfgeräts) verweisen wir auf den Artikel: AWS D1.1 und Ultraschallprüfung von Schweißnähten: Anforderungen und Geräte.
Dakota-NDT-Geräte für die UT-Prüfung von Schweißnähten

Dakota stellt eine Reihe professioneller Fehlerprüfgeräte her, die speziell für die UT-Prüfung von Schweißnähten entwickelt wurden. Alle Modelle sind nach EN 12668-1 zertifiziert und enthalten die von den wichtigsten Regelwerken geforderten Bewertungs-Toolkits:
- DAC-Toolkit (Distance Amplitude Correction) — Erstellung der DAC-Kurve zur Klassifizierung der Anzeigen in Abhängigkeit vom Abstand nach EN ISO 11666.
- AWS-Toolkit — automatische Berechnung des Indication Rating „d“ nach dem Verfahren von Klausel 6 der AWS D1.1.
- TCG-Toolkit (Time Corrected Gain) — zeitabhängige Verstärkung zur Kompensation der Materialdämpfung.
- DGS-Toolkit (Distance-Gain-Size, AVG) — Fehlergrößenbestimmung über Ersatzreflektoren.
- Dakota FX70-DL — tragbares Fehlerprüfgerät mit langer Akkulaufzeit und auch bei direkter Sonneneinstrahlung gut ablesbarem Display. Die typische Wahl für Prüfungen auf Baustellen, auf Schiffen, an Strukturen im Freien und an Rohrleitungen im Betrieb.
- Dakota FX81-DL — Tischversion mit größerem Display, ideal für Qualitätskontrolllabors und feste Prüfplätze in der Produktionsabnahme.
Als Entscheidungshilfe zwischen tragbarem Gerät und Tischgerät haben wir einen eigenen technischen Vergleich veröffentlicht: Dakota FX70-DL vs. FX81-DL: tragbares Fehlerprüfgerät oder Tischgerät?. Eine praktische Schritt-für-Schritt-Anleitung zur Verwendung des FX70-DL für AWS-D1.1-Prüfungen finden Sie in Ultraschallprüfung von Schweißnähten nach AWS D1.1 mit dem Dakota FX70-DL.
Spezielle Winkelprüfköpfe und Zubehör

Für die UT-Prüfung von Schweißnähten ist ein Satz geeigneter Prüfköpfe unerlässlich. Die Dakota-Palette an Prüfköpfen für Fehlerprüfgeräte umfasst:
- Winkelprüfköpfe für Transversalwellen mit festen Winkeln von 45°, 60° und 70° — vollständige Abdeckung der Naht mit der Sprungmethode.
- Normalprüfköpfe (0°) zur Vorprüfung des Grundwerkstoffs und zur Referenzdickenmessung vor der Prüfung.
- SE-Prüfköpfe für oberflächennahe Prüfungen und Geometrien mit geringer Restwanddicke.
- Abgeschirmte Kabel in Lemo-, BNC- und Microdot-Ausführung sowie Kalibrierkörper wie IIW V1, V2 und Stufenkeile für die tägliche Kalibrierung des Geräts.
Ab Lager sind außerdem zertifizierte Kalibrierkörper und Koppelmittel für Standardanwendungen, hohe Temperaturen sowie senkrechte und Überkopf-Flächen erhältlich.
Typische industrielle Anwendungen
- Stahlbau — Prüfung von Schweißnähten an Brücken, Stahlbauten, Industriehallen und Offshore-Strukturen nach AWS D1.1 / EN 1090.
- Druckbehälter — Prüfungen vor der Abnahme und wiederkehrende Prüfungen nach ASME Section VIII und DGRL 2014/68/EU.
- Prozessrohrleitungen — Prüfung von Rundnähten an Pipelines, Raffinerien und Chemieanlagen nach ASME B31.3 und API 1104.
- Bahnindustrie — Prüfung von Achsen, Rädern und Rahmen von Schienenfahrzeugen.
- Schiffbau — Schweißnähte an Rumpf und kritischen Strukturen nach den Vorschriften von RINA, Lloyd’s und DNV.
- Schwerer Apparatebau — Schweißnähte an Schüssen, Böden und Mänteln für Dampferzeuger und Wärmetauscher.
Unterschied zwischen Fehlerprüfgerät und Korrosionsmessgerät
Eine Unterscheidung, die bei der Geräteauswahl häufig auftaucht: Das UT-Fehlerprüfgerät erkennt und bemisst innere Ungänzen im Werkstoffvolumen (Risse, Einschlüsse, Bindefehler), während das Korrosionsmessgerät die Restwanddicke einer korrosionsbeanspruchten Wand bestimmt. Beide Verfahren beruhen auf derselben Ultraschallphysik, verfolgen aber unterschiedliche Ziele, und in vielen industriellen Anwendungen ist es sinnvoll, beide Geräte zur Verfügung zu haben.
Für eine eingehende technische Analyse: Korrosionsmessgerät vs. Fehlerprüfgerät: wann beide benötigt werden.
Vertrieb, Support und Bedienerschulung
RODER SRL liefert die Dakota-NDT-Geräte mit Lager in Italien, NIST-rückführbarer Werkskalibrierung und technischem Support in italienischer Sprache. Außerdem werden praxisnahe Schulungen vor Ort angeboten, die UT-Prüfer der Stufen 1 und 2 auf den spezifischen Einsatz der Dakota-Fehlerprüfgeräte bei Schweißanwendungen vorbereiten.
Vollständige technische Dokumentation, Produktdatenblätter, reale Anwendungen und Fallstudien: www.ultrasuonindt.it.
Weiterführende Themen:
- Auf roder.it: Ultraschallanalyse von Schweißnähten (Analyse des Kunststoffschweißprozesses mit Zeitlupenkameras)
- Auf roder.it: Ultraschall-Dickenmessgeräte
- Auf ultrasuonindt.it: AWS D1.1 — Anforderungen und UT-Geräte
- Auf ultrasuonindt.it: Praxisleitfaden zur AWS-D1.1-Prüfung mit dem Dakota FX70-DL
Applicazioni correlate :
 Messung von Durchmesser und Unrundheit von Rohren, Drähten und Kabeln in der Produktionslinie
 Analyse des Zerspanens von Werkstoffen mit Werkzeugen
 Analyse von Brüchen durch Fallereignisse
 Analyse von Kollisionen von Fahrzeugen mit Schutzplanken
 Analyse von Hochgeschwindigkeitsvorgängen mit Zeitlupentechniken
Du muss angemeldet sein, um einen Kommentar zu veröffentlichen.