

Le contrôle non destructif des soudures par contrôle ultrasonore (UT — Ultrasonic Testing) est l’une des techniques les plus fiables pour détecter les défauts internes des assemblages soudés : fissures, manques de fusion, manques de pénétration, inclusions de laitier, porosités alignées. Contrairement au contrôle radiographique, il ne nécessite l’accès que d’un seul côté de l’assemblage, ne présente aucun risque radiologique et fournit des résultats immédiats directement sur chantier ou en atelier.
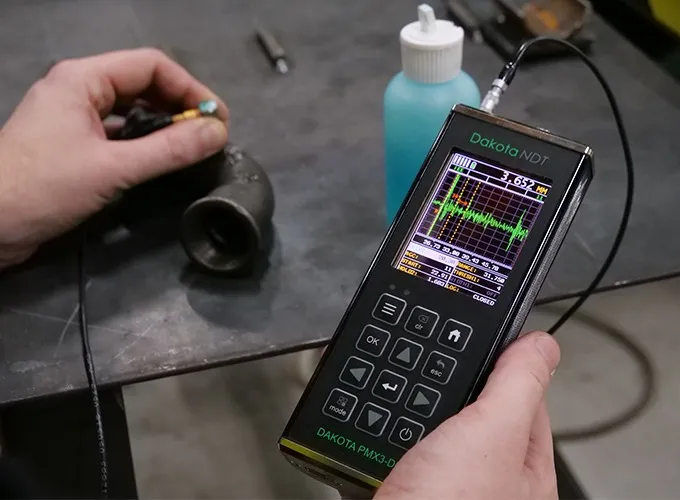
Nous avons créé un site entièrement dédié aux instruments à ultrasons
Le nouveau site propose des fiches produit, des manuels, des certifications, des applications et des conseils pour le choix de l’instrument

RODER SRL, distributeur officiel italien de Dakota Ultrasonics, fournit la gamme complète de détecteurs de défauts UT pour le contrôle des soudures structurelles, des tuyauteries, des appareils à pression et des composants mécaniques. La documentation technique complète est disponible sur le site spécialisé ultrasuonindt.it, division ultrasons de RODER SRL.
Note terminologique : cet article traite du contrôle UT en tant que technique de CND. Pour l’analyse du processus de soudage des plastiques par ultrasons au moyen de caméras ralenti à grande vitesse — un sujet différent mais complémentaire — nous vous renvoyons à notre article Analyse des soudures par ultrasons.
Principe de la technique UT appliquée aux soudures
Lors du contrôle ultrasonore des soudures, un traducteur d’angle émet une impulsion ultrasonore à haute fréquence (typiquement 2 à 5 MHz) qui se propage dans le métal de base et traverse la zone affectée thermiquement et le cordon. Les discontinuités internes — variations d’impédance acoustique — génèrent des réflexions captées par le même traducteur et affichées sous forme de pics sur l’A-Scan de l’instrument.
L’opérateur certifié (niveau 2 ou 3 selon UNI EN ISO 9712) interprète l’A-Scan en localisant le défaut détecté et en évaluant son acceptabilité par rapport aux critères d’acceptation du code de construction applicable. Les techniques de balayage typiques sont :
- Balayage en zigzag avec un traducteur d’angle à 45°, 60° ou 70° pour couvrir l’intégralité du cordon au moyen d’un ou plusieurs rebonds (skip) sur la face opposée.
- Technique TOFD (Time-of-Flight Diffraction) pour le dimensionnement précis des défauts, avec deux traducteurs en vis-à-vis.
- Technique du rebond (full-skip et half-skip) pour l’évaluation des défauts proches de la racine ou de la surface du cordon.
Normes de référence

Le contrôle UT des soudures est régi par un ensemble normatif structuré. Les normes les plus fréquemment citées dans les cahiers des charges italiens et européens sont :
- EN ISO 17640 — contrôle non destructif des assemblages soudés, contrôle par ultrasons : techniques, niveaux d’essai et évaluation.
- EN ISO 11666 — niveaux d’acceptation pour le contrôle par ultrasons des soudures.
- EN ISO 23279 — caractérisation des indications dans les soudures.
- EN 12668-1 — caractérisation et vérification de l’appareillage UT (les instruments doivent être certifiés conformes).
- AWS D1.1 / D1.5 — code américain pour les constructions soudées en acier (structures, ferroviaire, ponts).
- ASME Section V et Section VIII — codes pour les appareils à pression, et ASME B31.3 pour les tuyauteries de procédé.
Pour une étude approfondie de la norme AWS D1.1 et des exigences spécifiques de la Clause 6 (qualification de la procédure UT, critères d’acceptation, étalonnage du détecteur de défauts), nous vous renvoyons à l’article : AWS D1.1 et contrôle ultrasonore des soudures : exigences et instruments.
Instruments Dakota NDT pour le contrôle UT des soudures

Dakota fabrique une gamme de détecteurs de défauts professionnels conçus spécifiquement pour le contrôle UT des soudures. Tous les modèles sont certifiés EN 12668-1 et intègrent les kits d’évaluation exigés par les principaux codes :
- Kit DAC (Distance Amplitude Correction) — construction de la courbe DAC pour la classification des indications en fonction de la distance, conformément à EN ISO 11666.
- Kit AWS — calcul automatique de l’indication rating « d » selon la procédure de la Clause 6 de l’AWS D1.1.
- Kit TCG (Time Corrected Gain) — gain variable le long de l’axe temporel pour compenser l’atténuation du matériau.
- Kit DGS (Distance-Gain-Size) — dimensionnement des défauts au moyen de réflecteurs équivalents.
- Dakota FX70-DL — détecteur de défauts portable, à autonomie étendue et à écran très lisible même en plein soleil. C’est le choix typique pour les contrôles sur chantier, sur les navires, sur les structures en plein air et sur les tuyauteries en service.
- Dakota FX81-DL — version de table avec un écran plus grand, idéale pour les laboratoires de contrôle qualité et les postes fixes de réception de production.
Pour vous aider à choisir entre portable et version de table, nous avons publié une comparaison technique dédiée : Dakota FX70-DL vs FX81-DL : détecteur de défauts portable ou de table ?. Un guide pratique pas à pas pour l’utilisation du FX70-DL lors des contrôles AWS D1.1 est disponible dans Contrôle ultrasonore des soudures selon AWS D1.1 avec le Dakota FX70-DL.
Traducteurs d’angle et accessoires dédiés

Pour le contrôle UT des soudures, il est essentiel de disposer d’un jeu de traducteurs dédiés. La gamme de traducteurs pour détecteurs de défauts Dakota comprend :
- Traducteurs d’angle à ondes transversales avec angles fixes de 45°, 60° et 70° — couverture complète du cordon par la méthode des rebonds.
- Traducteurs droits (0°) pour la vérification préliminaire du métal de base et la mesure d’épaisseur de référence avant le contrôle.
- Traducteurs à double élément pour les contrôles près de la surface et sur les géométries à faible épaisseur résiduelle.
- Câbles blindés en configurations Lemo, BNC et Microdot, et blocs d’étalonnage de type IIW V1, V2 et blocs à gradins pour l’étalonnage quotidien de l’instrument.
Sont également disponibles en stock des blocs d’étalonnage certifiés et des couplants pour applications standard, à haute température et sur surfaces verticales ou en plafond.
Applications industrielles typiques
- Charpente métallique — contrôle des soudures de ponts, bâtiments métalliques, hangars industriels et structures offshore selon AWS D1.1 / EN 1090.
- Appareils à pression — contrôles avant épreuve et périodiques selon ASME Section VIII et DESP 2014/68/UE.
- Tuyauteries de procédé — contrôle des soudures circulaires sur pipelines, raffineries et installations chimiques selon ASME B31.3 et API 1104.
- Industrie ferroviaire — contrôle des essieux, des roues et des châssis du matériel roulant.
- Construction navale — soudures de coque et de structures critiques selon les règlements RINA, Lloyd’s et DNV.
- Chaudronnerie lourde — soudures de viroles, fonds et enveloppes pour générateurs de vapeur et échangeurs de chaleur.
Différence entre détecteur de défauts et mesureur de corrosion
Une distinction qui revient souvent lors du choix des instruments : le détecteur de défauts UT identifie et dimensionne les discontinuités internes dans le volume du matériau (fissures, inclusions, manques de fusion), tandis que le mesureur de corrosion quantifie l’épaisseur résiduelle d’une paroi soumise à la corrosion. Les deux techniques reposent sur la même physique ultrasonore mais répondent à des objectifs distincts, et dans de nombreuses applications industrielles il est judicieux de disposer des deux instruments.
Pour une analyse technique approfondie : Mesureur de corrosion vs détecteur de défauts : quand les deux sont nécessaires.
Distribution, assistance et formation des opérateurs
RODER SRL fournit les instruments Dakota NDT avec stock en Italie, étalonnage d’usine traçable NIST et assistance technique en italien. Des sessions de formation opérationnelle sur le terrain sont également proposées pour préparer les opérateurs UT de niveau 1 et de niveau 2 à l’utilisation spécifique des détecteurs de défauts Dakota pour les applications de soudage.
Pour la documentation technique complète, les fiches produits, les applications réelles et les études de cas : www.ultrasuonindt.it.
Pour aller plus loin :
- Sur roder.it : Analyse des soudures par ultrasons (analyse du processus de soudage des plastiques avec des caméras ralenti)
- Sur roder.it : Mesureurs d’épaisseur à ultrasons
- Sur ultrasuonindt.it : AWS D1.1 — exigences et instrumentation UT
- Sur ultrasuonindt.it : Guide pratique du contrôle AWS D1.1 avec le Dakota FX70-DL


Vous devez être connecté pour poster un commentaire.