





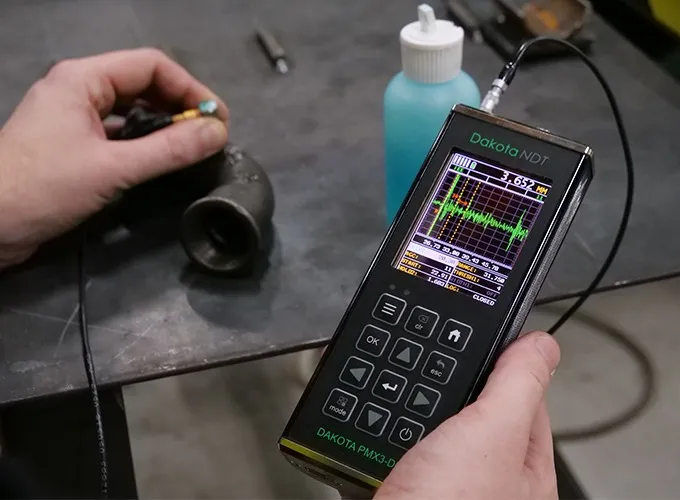
Präzisions-Ultraschall-Dickenmessgeräte mit Einzelelement sind UT-Geräte für die Messung sehr geringer Dicken (unter einem Millimeter) oder für hochauflösende Messungen an Metallen, Kunststoffen, Verbundwerkstoffen und Glas. Der Einzelelement-Prüfkopf verwendet einen einzigen piezoelektrischen Kristall, der sowohl als Sender als auch als Empfänger arbeitet, und ermöglicht Auflösungen von 0,001 mm bei Dicken vom Millimeter- bis zum Zehntelbereich. Sie werden in Qualitätslaboren, in Forschung und Entwicklung, bei der Prüfung dünner Luft- und Raumfahrtbauteile, bei Schutzfolien und bei mehrschichtigen Verbundwerkstoffen eingesetzt.
Wir haben eine Website eingerichtet, die ganz den Ultraschallgeräten gewidmet ist
Auf der neuen Website finden sich Produktdatenblätter, Handbücher, Zertifizierungen, Anwendungen und Hinweise zur Auswahl des Geräts

Einzelelement-Prinzip
Beim Einzelelement-Prinzip sendet ein hochfrequenter piezoelektrischer Kristall (typischerweise 15-100 MHz, mit Spitzen bis 200 MHz für mikrometrische Anwendungen) einen sehr kurzen Ultraschallimpuls in den Werkstoff; derselbe Kristall schaltet nach der Sendezeit auf Empfang und erfasst die von den inneren Grenzflächen zurückkehrenden Echos (Reflexion an der gegenüberliegenden Oberfläche oder zwischen den Schichten eines Verbundwerkstoffs). Die sehr hohe Zeitauflösung ermöglicht die Unterscheidung von Echos, die nur wenige Nanosekunden auseinanderliegen, was Dicken im Submillimeterbereich entspricht. Schallgeschwindigkeit und Temperatur des Werkstoffs müssen korrekt charakterisiert sein.
Technische Daten
Der typische Bereich reicht von 0,08 mm bis 25 mm bei Stahl, mit einer Auflösung von 0,001 mm und einer Genauigkeit von ±0,01 mm bei High-End-Modellen. Hohe Frequenzen (20, 30, 50, 100 MHz) ermöglichen die Trennung dünner Grenzflächen. Die Geräte bieten A-Bild mit hoher Abtastrate (1-2 GS/s), mehrere Blenden für Mehrschichtmessungen, Velocity-Modus (Berechnung der Schallgeschwindigkeit an bekannter Dicke), Datenlogger und Datenausgabe. Prüfköpfe mit Vorlaufstrecke sind für Messungen an sehr dünnen Schichten unverzichtbar.
Anwendungen
Zu den Anwendungen gehören die Dickenmessung an Feinblechen und Metallfolien, die Prüfung von Polymer- und Keramikbeschichtungen, die Prüfung von Folien auf Leiterplatten, die Prüfung mehrschichtiger Verbundwerkstoffe (CFK-, GFK-Laminate), die Messung von vorgespanntem Glas für die Automobilindustrie, die Prüfung von Barrierefolien an Verpackungen, die Prüfung dünner struktureller Luft- und Raumfahrtbauteile (Flugzeugbeplankung), die Messung metallischer Überzüge auf Substraten sowie die Prüfung hochpräziser Kolbenlaufbuchsen und Zylinderlaufbuchsen. Der Multi-Echo-Modus ermöglicht die Messung metallischer Überzüge unter der organischen Deckschicht, ohne diese zu entfernen.
Multi-Echo-Modus
Der Multi-Echo-Modus misst die Zeit zwischen zwei oder mehr aufeinanderfolgenden Echos der gegenüberliegenden Werkstoffoberfläche, beseitigt den Koppelmittelfehler (Zero Correction) und verbessert die Wiederholbarkeit auf beschichteten Oberflächen. Er ist besonders nützlich für die Messung metallischer Überzüge unter Lack (zum Beispiel Verchromungen unter Lackierung), für die Dicke beschichteter Rohrleitungen und für die Prüfung von Folien unter Dichtstoffen. Er erfordert Werkstoffe mit geringer Ultraschallabsorption, damit sichtbare und getrennte Mehrfachechos entstehen.
Normen und Kalibrierung
Präzisions-UT-Dickenmessgeräte folgen denselben Normen wie die Korrosionsmodelle (EN 14127, ASTM E797, ISO 16809), jedoch mit höherer Genauigkeitsklasse. Für Luft- und Raumfahrtanwendungen gilt außerdem NAS 410 (Personalqualifizierung). Für die Kalibrierung werden nach ISO 17025 zertifizierte Stufenkeile mit mikrometrischer Abstufung verwendet. Die Überprüfung der Multi-Echo-Funktion erfordert Proben mit parallelen Oberflächen höchster Ebenheit. Die Auswahlkriterien ergeben sich aus dem Werkstoff, der kleinsten zu messenden Dicke und der geforderten Auflösung.
Zu den jüngsten Entwicklungen bei UT-Wandlern gehören miniaturisierte Phased-Array-Prüfköpfe, die unter Beibehaltung des Einzelelement-Messprinzips erweiterte Funktionen wie die elektronische Strahlschwenkung ermöglichen, nützlich für genaue Prüfungen an komplexen Geometrien und für die Analyse geschichteter Verbundwerkstoffe mit Grenzflächen, die nicht senkrecht zum Messstrahl liegen.
Zugehörige Produkte
Die RODER Geräte für diese Anwendung. Auf den zugehörigen Katalogseiten finden Sie Modelle, technische Daten und Dokumentation.

Dakota Ultraschall-Dickenmessgeräte
UT-Dickenmessgeräte für Korrosion und Präzision (Serien ZX, CMX, MX, PMX, CMX10-DL).
Vertiefung: Präzisions-Dickenmessgeräte mit Echo-Echo-Verfahren ↑ oben

Der Echo-Echo-Modus misst die Dicke zwischen zwei aufeinanderfolgenden Echos: Er schließt die Beschichtung aus und erhöht die Genauigkeit der Messung, mit Präzisionsdickenmessgeräten bis zu einer Auflösung von einem Tausendstel Millimeter.
- Echo-Echo-Modus: Messung zwischen zwei aufeinanderfolgenden Echos
- Schließt die Beschichtung aus: misst nur das Grundmetall
- Hohe Auflösung: bis 0,001 mm
- Spezielle Prüfköpfe: Delay Line und Single Element
- Mehrere Modi: Pulse-Echo, Echo-Echo, Interface-Echo
- 1- oder 2-Punkt-Kalibrierung: an bekannten Dicken
- Anwendungen: Messtechnik, Labor, dünne Bauteile
Bei der klassischen Pulse-Echo-Messung berücksichtigt das Gerät die Zeit zwischen dem Anfangsimpuls und dem ersten Rückwandecho: Bei einem beschichteten Werkstück entsteht dadurch ein Fehler durch die Dicke der Beschichtung. Die Echo-Echo-Messung löst dieses Problem, indem sie den Abstand zwischen zwei aufeinanderfolgenden Rückwandechos misst.
Da das Signal zwischen den beiden Echos nur das Grundmetall durchläuft, entfällt der Anteil der Beschichtung und die Messung wird genauer und besser reproduzierbar: Das ist die Grundlage der Präzisionsdickenmessung.
Das Echo-Echo-Prinzip
Wenn ein Ultraschallimpuls in das Material eindringt, wird er mehrfach zwischen den beiden Oberflächen reflektiert und erzeugt eine Reihe von Rückwandechos. Der Echo-Echo-Modus misst die Zeit zwischen dem ersten und dem zweiten Echo (oder zwischen aufeinanderfolgenden Echos): Dieser Abstand entspricht genau dem doppelten Weg im reinen Grundmetall, unabhängig von einer möglichen Beschichtung auf der Eintrittsfläche.
Einige Geräte bieten außerdem den Modus Echo-Echo-Verify (Dreifachecho), der mehrere Echos vergleicht, um die Gültigkeit der Messung zu bestätigen und Fehlanzeigen auszuschließen.
Warum er die Präzision erhöht
Durch das Ausschließen des Beitrags der Beschichtung und der oberflächennahen Schichten verringert die Echo-Echo-Messung systematische Fehler. In Verbindung mit hochfrequenten Delay-Line-Prüfköpfen und einem schnellen Digitizer ermöglicht sie Auflösungen bis zu 0,001 mm, geeignet für die Messung von Feinblechen, Folien, Präzisionsbauteilen und dünnen Schichten.
- Genaue Messung auch an lackierten oder beschichteten Werkstücken.
- Hervorragende Reproduzierbarkeit für Qualitätskontrolle und Messtechnik.
- Mehrere Modi in einem Gerät: Pulse-Echo, Echo-Echo, Interface-Echo, Kunststoffe.
- Ein- oder Zweipunktkalibrierung an bekannten Dicken für höchste Genauigkeit.
Wann die Präzisionsdickenmessung sinnvoll ist
Die Präzisionsdickenmessung ist angezeigt, wenn die Dicke mit sehr geringer Messunsicherheit bekannt sein muss: Kontrolle bearbeiteter Bauteile, Messung dünner Wandstärken, Prüfung von Beschichtungen und Laminaten, Laborprüfungen und Messraum. In diesen Fällen werden Single-Element-Geräte mit Delay Line bevorzugt, die eine höhere Auflösung und Linearität bieten als die für die Korrosionsmessung eingesetzten Dual-Element-Prüfköpfe.
Die Präzisionsgeräte von Dakota
Die von RODER vertriebenen Präzisionsserien von Dakota NDT (PZX1-DL und PMX2-DL/PMX3-DL) vereinen mehrere Messmodi, A-Scan- und B-Scan-Darstellung sowie eine Auflösung bis 0,001 mm. Modelle und technische Daten finden Sie auf den verlinkten Katalogseiten.
Zugehörige Produkte
Die Geräte von RODER zu diesem Thema. Auf den Katalogseiten finden Sie Modelle, technische Daten und Unterlagen.
Dakota Ultraschall-Dickenmessgeräte
UT-Dickenmessgeräte für Korrosion und Präzision (Serien ZX, CMX, MX, PMX, CMX10-DL).
Häufig gestellte Fragen
Vertiefung: Schallgeschwindigkeit in Werkstoffen ↑ oben

Die Schallgeschwindigkeit ist der Parameter, der die Laufzeit des Impulses mit der Dicke verknüpft: Sie genau zu kennen ist für die Ultraschallmessung unerlässlich, und ihre Messung erlaubt es zudem, Werkstoffe zu charakterisieren.
- Schlüsselparameter: verknüpft Laufzeit und Dicke
- Werkstoffabhängig: Stahl ~5920 m/s, Aluminium ~6320 m/s
- Kalibrierung: an bekannter Dicke zur Bestimmung von v
- Geschwindigkeitsmodus: Messung von v an bekannter Dicke
- Charakterisierung: Härte/Nodularität von Gusseisen
- Einfluss: Temperatur und Mikrostruktur
- Messgenauigkeit: erfordert das korrekte v
Die Ultraschall-Dickenmessung beruht auf der Beziehung s = v × t / 2, wobei t die vom Gerät gemessene Laufzeit und v die Schallgeschwindigkeit im Werkstoff ist. Ein Fehler in der Geschwindigkeit führt unmittelbar zu einem Fehler in der Dicke: Deshalb muss die Geschwindigkeit für jeden Werkstoff korrekt eingestellt werden.
Die Schallgeschwindigkeit ist nicht nur ein einzugebender Wert: Sie zu messen liefert Informationen über den Werkstoff selbst, denn sie hängt von Dichte, Elastizität und Mikrostruktur ab.
Warum die Geschwindigkeit entscheidend ist
Jeder Werkstoff überträgt Ultraschall mit einer charakteristischen Geschwindigkeit: etwa 5920 m/s in Stahl, 6320 m/s in Aluminium, niedrigere Werte in Kunststoffen. Da das Gerät eine Zeit misst, erfordert die Umrechnung in eine Dicke die korrekte Geschwindigkeit: Ein falscher Wert führt zu einer systematisch fehlerhaften Messung.
Deshalb erlauben Dickenmessgeräte die Auswahl des Werkstoffs oder die manuelle Eingabe der Geschwindigkeit und bieten die Kalibrierung an einer bekannten Dicke (einem Vergleichskörper), um die tatsächliche Geschwindigkeit der geprüften Charge genau zu bestimmen.
Die Schallgeschwindigkeit messen
Der umgekehrte Weg ist ebenso nützlich: Durch Messen der Laufzeit an einem Werkstück bekannter Dicke berechnet das Gerät die Schallgeschwindigkeit im Werkstoff. Einige Geräte verfügen über einen eigenen Geschwindigkeitsmodus (VX), der den Messwert direkt in m/s ausgibt.
Die so ermittelte Geschwindigkeit ist ein Indikator für die Eigenschaften des Werkstoffs: Bei Gusseisen mit Kugelgraphit etwa ist die Schallgeschwindigkeit mit dem Grad der Nodularität des Graphits und damit mit den mechanischen Eigenschaften korreliert; Geschwindigkeitsunterschiede weisen auf Unterschiede in Mikrostruktur oder Wärmebehandlung hin.
Einflussfaktoren auf die Geschwindigkeit
- Werkstoffart und Legierung: Jeder Werkstoff hat eine charakteristische Geschwindigkeit.
- Temperatur: Die Geschwindigkeit ändert sich mit der Temperatur des Werkstücks und ist bei Messungen an heißen Teilen zu kompensieren.
- Mikrostruktur und Wärmebehandlungen: Sie beeinflussen Dichte und Elastizität.
- Anisotropie: Bei manchen Werkstoffen hängt die Geschwindigkeit von der Richtung ab.
Geräte und bewährte Verfahren
Für genaue Messungen sollte das Gerät stets an einer Probe desselben Werkstoffs und bei derselben Temperatur wie das zu messende Werkstück kalibriert werden. Die von RODER vertriebenen Dakota-NDT-Dickenmessgeräte erlauben das Einstellen der Geschwindigkeit, die Ein- oder Zweipunktkalibrierung und, bei den fortgeschrittenen Modellen, die direkte Messung der Geschwindigkeit. Die Modelle finden Sie auf den verlinkten Katalogseiten.
Zugehörige Produkte
Die Geräte von RODER zu diesem Thema. Auf den Katalogseiten finden Sie Modelle, technische Daten und Unterlagen.
Dakota Ultraschall-Dickenmessgeräte
UT-Dickenmessgeräte für Korrosion und Präzision (Serien ZX, CMX, MX, PMX, CMX10-DL).

Ultraschall-Fehlerprüfgeräte
Flaw Detectors FX71-DL und FX81-DL mit den Toolkits DAC, AWS, TCG, DGS.
Häufig gestellte Fragen
Kontakte & Informationen
Kontakt für allgemeine Informationen: info@roder.it
Abteilung industrielle Bildverarbeitung von RODER: www.visiotronix.com
Abteilung Instrumente RODER: www.innovacheck.com
Mehr über RODER: über uns
Die auf dieser Website enthaltenen Informationen dienen ausschließlich Informationszwecken. Obwohl sie mit größter Sorgfalt erstellt wurden, stellen sie weder ein Vertragsangebot noch eine verbindliche Lieferzusage dar. Sie können Übertragungs-, Übersetzungs- oder Druckfehler enthalten. Für genaue und aktuelle Informationen wenden Sie sich bitte direkt an unser Unternehmen.
Hinweis: Einige Bilder auf dieser Website wurden bewusst mit künstlicher Intelligenz (KI) erzeugt. Der Grund dafür ist, dass bei vielen Anwendungen und Projekten Fotografien der tatsächlichen Installation oder Anlage aufgrund von Geheimhaltungsvereinbarungen, Vertragsklauseln und Non-Disclosure-Agreements (NDA) nicht veröffentlicht werden dürfen.
Du muss angemeldet sein, um einen Kommentar zu veröffentlichen.