





Los medidores de espesor por ultrasonidos de precisión de elemento único son instrumentos UT dedicados a la medición de espesores muy finos (por debajo del milímetro) o de alta resolución en materiales metálicos, plásticos, compuestos y vidrios. La sonda de elemento único utiliza un solo cristal piezoeléctrico que funciona tanto de emisor como de receptor, lo que permite resoluciones de 0,001 mm en espesores desde el milímetro hasta la décima. Se utilizan en laboratorios de calidad, en investigación y desarrollo, en la verificación de componentes aeroespaciales finos, en películas protectoras y en materiales compuestos multicapa.
Hemos creado un sitio enteramente dedicado a los instrumentos por ultrasonidos
En el nuevo sitio se encuentran fichas de producto, manuales, certificaciones, aplicaciones y recomendaciones para la elección del instrumento

Principio de elemento único
En el principio de elemento único, un cristal piezoeléctrico de alta frecuencia (normalmente 15-100 MHz, con picos de hasta 200 MHz para aplicaciones micrométricas) emite un impulso ultrasónico muy breve en el material; el mismo cristal, tras el tiempo de transmisión, conmuta a recepción y detecta los ecos de retorno de las interfaces internas (reflexión en la superficie opuesta o entre las capas de un compuesto). La altísima resolución temporal permite distinguir ecos separados por pocos nanosegundos, correspondientes a espesores submilimétricos. La velocidad del sonido y la temperatura del material deben estar correctamente caracterizadas.
Características técnicas
El rango típico va de 0,08 mm a 25 mm en acero, con una resolución de 0,001 mm y una exactitud de ±0,01 mm en los modelos de gama alta. Las frecuencias elevadas (20, 30, 50, 100 MHz) permiten separar interfaces finas. Los instrumentos integran A-scan de alta velocidad de muestreo (1-2 GS/s), puertas múltiples para mediciones multicapa, modo velocity (cálculo de la velocidad del sonido sobre un espesor conocido), registrador de datos y salida de datos. Las sondas con línea de retardo son indispensables para mediciones en capas muy finas.
Aplicaciones
Las aplicaciones incluyen la medición de espesor de chapas finas y láminas metálicas, el control de recubrimientos poliméricos y cerámicos, la verificación de películas en circuitos impresos, el control de compuestos multicapa (laminados CFRP, GFRP), la medición de vidrio templado para la industria del automóvil, el control de películas barrera en envases, la verificación de componentes aeroespaciales estructurales finos (revestimientos de aeronaves), la medición de recubrimientos metálicos sobre sustratos y el control de camisas de pistones y de cilindros de motor de alta precisión. El modo multieco permite medir recubrimientos metálicos bajo la capa orgánica sin retirarla.
Modo multieco
El modo multieco mide el tiempo entre dos o más ecos sucesivos de la superficie opuesta del material, eliminando el error de acoplante (zero correction) y mejorando la repetibilidad en superficies con recubrimientos. Es especialmente útil para mediciones de recubrimientos metálicos bajo pintura (por ejemplo, cromados bajo pintura), para espesores de tuberías recubiertas y para el control de películas bajo sellantes. Requiere materiales con baja absorción ultrasónica para generar ecos múltiples visibles y separados.
Normas y calibración
Los medidores de espesor UT de precisión siguen las mismas normas que los modelos para corrosión (EN 14127, ASTM E797, ISO 16809), pero con una clase de exactitud superior. Para aplicaciones aeroespaciales se aplica también NAS 410 (cualificación del personal). La calibración utiliza bloques escalonados de paso micrométrico certificados según ISO 17025. La verificación de la función multieco requiere muestras con superficies paralelas de altísima planitud. Los criterios de elección vienen dictados por el material, el espesor mínimo que se va a medir y la resolución requerida.
La evolución reciente de los transductores UT incluye el desarrollo de sondas Phased Array miniaturizadas que, manteniendo el principio de medición de elemento único, habilitan funciones avanzadas como el barrido electrónico del haz, útil para inspecciones precisas en geometrías complejas y para el análisis de compuestos estratificados con interfaces no normales al haz de medición.
Productos relacionados
Los instrumentos RODER para esta aplicación. Consulte las páginas de catálogo correspondientes para modelos, datos técnicos y documentación.

Medidores de espesor por ultrasonidos Dakota
Medidores de espesor UT para corrosión y precisión (series ZX, CMX, MX, PMX, CMX10-DL).
Profundización: medidores de espesor eco-eco de precisión ↑ arriba

El modo Echo-Echo mide el espesor entre dos ecos consecutivos: excluye el revestimiento y aumenta la precisión de la medida, hasta una resolución de una milésima de milímetro con los medidores de espesor de precisión.
- Modo Echo-Echo: medición entre dos ecos sucesivos
- Excluye el revestimiento: mide solo el metal base
- Alta resolución: hasta 0,001 mm
- Transductores específicos: línea de retardo y elemento único
- Varios modos: Pulse-Echo, Echo-Echo, Interface-Echo
- Calibración a 1 o 2 puntos: sobre espesores conocidos
- Aplicaciones: metrología, laboratorio, componentes delgados
En la medición Pulse-Echo clásica el equipo considera el tiempo entre el impulso inicial y el primer eco de fondo: en una pieza revestida esto introduce el error debido al espesor del revestimiento. La medición Echo-Echo resuelve el problema midiendo el intervalo entre dos ecos de fondo consecutivos.
Como la señal recorre solo el metal base entre los dos ecos, la contribución del revestimiento se anula y la medida resulta más exacta y repetible: es la base de la medición de espesor de precisión.
El principio Echo-Echo
Cuando un impulso ultrasónico entra en el material, se refleja varias veces entre las dos superficies y genera una serie de ecos de fondo. El modo Echo-Echo mide el tiempo entre el primer y el segundo eco (o entre ecos sucesivos): este intervalo corresponde exactamente al doble recorrido en el metal base únicamente, con independencia del posible revestimiento presente en la superficie de entrada.
Algunos equipos ofrecen además el modo Echo-Echo-Verify (triple eco), que compara varios ecos para confirmar la validez de la medida y eliminar lecturas espurias.
Por qué aumenta la precisión
Al eliminar la contribución del revestimiento y de las capas superficiales, la medición Echo-Echo reduce los errores sistemáticos. Combinada con palpadores delay line de alta frecuencia y un digitalizador rápido, permite resoluciones de hasta 0,001 mm, adecuadas para medir chapas finas, películas, componentes de precisión y capas delgadas.
- Medición exacta incluso en piezas pintadas o revestidas.
- Excelente repetibilidad para el control de calidad y la metrología.
- Varios modos en el mismo equipo: Pulse-Echo, Echo-Echo, Interface-Echo, plásticos.
- Calibración a uno o dos puntos sobre espesores conocidos para la máxima exactitud.
Cuándo utilizar la medición de espesor de precisión
La medición de espesor de precisión está indicada cuando es necesario conocer el espesor con incertidumbres muy reducidas: control de componentes mecanizados, medición de paredes delgadas, verificación de revestimientos y laminados, ensayos de laboratorio y sala de metrología. En estos casos se prefieren equipos de elemento único con delay line, que ofrecen una resolución y una linealidad superiores a los dual element empleados para la corrosión.
Los equipos de precisión Dakota
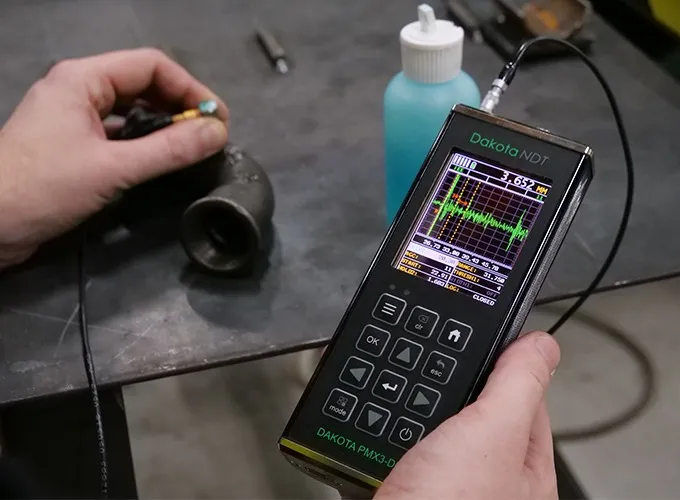
Las series de precisión de Dakota NDT distribuidas por RODER (PZX1-DL y PMX2-DL/PMX3-DL) integran varios modos de medición, visualización A-Scan y B-Scan y resolución de hasta 0,001 mm. Encontrará los modelos y los datos técnicos en las páginas de catálogo enlazadas.
Productos relacionados
Los instrumentos RODER para este tema. Visite las páginas de catálogo para conocer modelos, datos técnicos y documentación.
Medidores de espesor por ultrasonidos Dakota
Medidores de espesor UT para corrosión y precisión (series ZX, CMX, MX, PMX, CMX10-DL).
Preguntas frecuentes
Profundización: velocidad del sonido en los materiales ↑ arriba

La velocidad del sonido es el parámetro que relaciona el tiempo de vuelo del impulso con el espesor: conocerla con precisión es esencial para la medición por ultrasonidos, y su medición permite además caracterizar los materiales.
- Parámetro clave: relaciona tiempo de vuelo y espesor
- Depende del material: acero ~5920 m/s, aluminio ~6320 m/s
- Calibración: sobre espesor conocido para determinar v
- Modo velocidad: medición de v sobre espesor conocido
- Caracterización: dureza/nodularidad de la fundición
- Influencia: temperatura y microestructura
- Precisión de la medida: requiere la v correcta
La medición de espesor por ultrasonidos se basa en la relación s = v × t / 2, donde t es el tiempo de vuelo medido por el equipo y v es la velocidad del sonido en el material. Un error en la velocidad se traduce directamente en un error en el espesor: por eso la velocidad debe configurarse correctamente para cada material.
La velocidad del sonido no es solo un dato que introducir: medirla proporciona información sobre el material mismo, porque depende de la densidad, de la elasticidad y de la microestructura.
Por qué la velocidad es determinante
Cada material transmite los ultrasonidos a una velocidad característica: unos 5920 m/s en el acero, 6320 m/s en el aluminio, y valores más bajos en los plásticos. Dado que el equipo mide un tiempo, la conversión en espesor requiere la velocidad correcta: usar un valor equivocado produce una medida sistemáticamente errónea.
Por este motivo los medidores de espesor permiten seleccionar el material o introducir manualmente la velocidad, y prevén la calibración sobre un espesor conocido (un bloque patrón) para determinar con exactitud la velocidad real del lote examinado.
Medir la velocidad del sonido
El procedimiento inverso es igualmente útil: midiendo el tiempo de vuelo sobre una pieza de espesor conocido, el equipo calcula la velocidad del sonido en el material. Algunos equipos disponen de un modo velocidad (VX) dedicado, que expresa la medida directamente en m/s.
La velocidad así obtenida es un indicador de las propiedades del material: en la fundición esferoidal, por ejemplo, la velocidad del sonido está correlacionada con el grado de nodularidad del grafito y, por tanto, con las propiedades mecánicas; las variaciones de velocidad señalan diferencias de microestructura o de tratamiento.
Factores que influyen en la velocidad
- Tipo de material y aleación: cada material tiene una velocidad característica.
- Temperatura: la velocidad varía con la temperatura de la pieza, que hay que compensar en las mediciones a alta temperatura.
- Microestructura y tratamientos térmicos: influyen en la densidad y en la elasticidad.
- Anisotropía: en algunos materiales la velocidad depende de la dirección.
Equipos y buenas prácticas
Para obtener medidas exactas conviene calibrar siempre el equipo sobre una muestra del mismo material y a la misma temperatura que la pieza que se va a medir. Los medidores de espesor Dakota NDT distribuidos por RODER permiten configurar la velocidad, la calibración a uno o dos puntos y, en los modelos avanzados, la medición directa de la velocidad. Encontrará los modelos en las páginas de catálogo enlazadas.
Productos relacionados
Los instrumentos RODER para este tema. Visite las páginas de catálogo para conocer modelos, datos técnicos y documentación.
Medidores de espesor por ultrasonidos Dakota
Medidores de espesor UT para corrosión y precisión (series ZX, CMX, MX, PMX, CMX10-DL).

Detectores de defectos por ultrasonidos
Flaw detectors FX71-DL y FX81-DL con kits DAC, AWS, TCG, DGS.
Preguntas frecuentes
Contactos e Información
Contacto para información general: info@roder.it
División de Visión Artificial de RODER: www.visiotronix.com
División de Instrumentos RODER: www.innovacheck.com
Más información sobre RODER: quiénes somos
La información contenida en este sitio web se facilita exclusivamente con fines informativos. Aunque ha sido redactada con el máximo cuidado, no constituye una oferta contractual ni un compromiso vinculante de suministro. Puede contener errores de transcripción, traducción o tipográficos. Para obtener información precisa y actualizada, le rogamos que se ponga en contacto directamente con nuestra empresa.
Nota: Algunas imágenes presentes en este sitio web se han generado intencionadamente mediante inteligencia artificial (IA). Esto se debe a que, en muchas aplicaciones y proyectos, no es posible divulgar fotografías de la instalación o del sistema real debido a acuerdos de confidencialidad, cláusulas contractuales y acuerdos de no divulgación (NDA).
Debe estar conectado para enviar un comentario.