





Les mesureurs d’épaisseur à ultrasons de précision mono-élément sont des instruments UT dédiés à la mesure d’épaisseurs très fines (inférieures au millimètre) ou à haute résolution sur des matériaux métalliques, plastiques, composites et sur le verre. La sonde mono-élément utilise un seul cristal piézoélectrique qui fonctionne à la fois comme émetteur et comme récepteur, ce qui permet des résolutions de 0,001 mm sur des épaisseurs allant du millimètre au dixième. Ils sont utilisés dans les laboratoires qualité, en recherche et développement, pour la vérification de composants aérospatiaux minces, de films de protection et de matériaux composites multicouches.
Nous avons créé un site entièrement dédié aux instruments à ultrasons
Le nouveau site propose des fiches produit, des manuels, des certifications, des applications et des conseils pour le choix de l’instrument

Principe mono-élément
Dans le principe mono-élément, un cristal piézoélectrique à haute fréquence (typiquement 15-100 MHz, avec des pointes jusqu’à 200 MHz pour les applications micrométriques) émet une impulsion ultrasonore très brève dans le matériau ; le même cristal, après le temps d’émission, commute en réception et détecte les échos de retour des interfaces internes (réflexion sur la surface opposée ou entre les couches d’un composite). La très haute résolution temporelle permet de distinguer des échos séparés de quelques nanosecondes, correspondant à des épaisseurs submillimétriques. La vitesse du son et la température du matériau doivent être correctement caractérisées.
Caractéristiques techniques
La plage typique va de 0,08 mm à 25 mm sur l’acier, avec une résolution de 0,001 mm et une précision de ±0,01 mm sur les modèles haut de gamme. Les fréquences élevées (20, 30, 50, 100 MHz) permettent de séparer des interfaces fines. Les instruments intègrent un A-scan à haute fréquence d’échantillonnage (1-2 GS/s), des portes multiples pour les mesures multicouches, un mode velocity (calcul de la vitesse du son sur une épaisseur connue), un enregistreur de données et une sortie de données. Les sondes à ligne à retard sont indispensables pour les mesures sur des couches très fines.
Applications
Les applications comprennent la mesure d’épaisseur de tôles minces et de feuilles métalliques, le contrôle de revêtements polymères et céramiques, la vérification de films sur circuits imprimés, le contrôle de composites multicouches (stratifiés CFRP, GFRP), la mesure du verre trempé pour l’industrie automobile, le contrôle de films barrière sur les emballages, la vérification de composants aérospatiaux structuraux minces (revêtements d’aéronefs), la mesure de dépôts métalliques sur substrats, le contrôle de chemises de pistons et de cylindres moteur de haute précision. Le mode multi-écho permet de mesurer des dépôts métalliques sous la couche organique sans l’enlever.
Mode multi-écho
Le mode multi-écho mesure le temps entre deux échos successifs ou plus de la surface opposée du matériau, ce qui élimine l’erreur de couplant (zero correction) et améliore la répétabilité sur les surfaces revêtues. Il est particulièrement utile pour la mesure de dépôts métalliques sous peinture (par exemple des chromages sous peinture), pour l’épaisseur de tuyauteries revêtues, pour le contrôle de films sous mastics. Il nécessite des matériaux à faible absorption ultrasonore pour générer des échos multiples visibles et séparés.
Normes et étalonnage
Les mesureurs d’épaisseur UT de précision suivent les mêmes normes que les modèles pour la corrosion (EN 14127, ASTM E797, ISO 16809), mais avec une classe de précision supérieure. Pour les applications aérospatiales, la NAS 410 (qualification du personnel) s’applique également. L’étalonnage utilise des cales à gradins micrométriques certifiées ISO 17025. La vérification de la fonction multi-écho nécessite des échantillons à surfaces parallèles de très haute planéité. Les critères de choix sont dictés par le matériau, l’épaisseur minimale à mesurer et la résolution requise.
L’évolution récente des transducteurs UT comprend le développement de sondes Phased Array miniaturisées qui, tout en conservant le principe de mesure mono-élément, permettent des fonctions avancées comme le balayage électronique du faisceau, utile pour des inspections précises sur des géométries complexes et pour l’analyse de composites stratifiés dont les interfaces ne sont pas normales au faisceau de mesure.
Produits associés
Les instruments RODER pour cette application. Rendez-vous sur les pages de catalogue correspondantes pour les modèles, les données techniques et la documentation.

Épaisseurmètres à ultrasons Dakota
Épaisseurmètres UT pour corrosion et précision (séries ZX, CMX, MX, PMX, CMX10-DL).
Approfondissement : épaisseurmètres écho-écho de précision ↑ haut

Le mode Echo-Echo mesure l’épaisseur entre deux échos consécutifs : il exclut le revêtement et augmente la précision de la mesure, jusqu’à une résolution du millième de millimètre avec les épaisseurmètres de précision.
- Mode Echo-Echo : mesure entre deux échos successifs
- Exclut le revêtement : mesure uniquement le métal de base
- Haute résolution : jusqu’à 0,001 mm
- Traducteurs dédiés : ligne à retard et mono-élément
- Plusieurs modes : Pulse-Echo, Echo-Echo, Interface-Echo
- Calibrage à 1 ou 2 points : sur des épaisseurs connues
- Applications : métrologie, laboratoire, composants minces
Dans la mesure Pulse-Echo classique, l’appareil considère le temps entre l’impulsion initiale et le premier écho de fond : sur une pièce revêtue, cela introduit l’erreur due à l’épaisseur du revêtement. La mesure Echo-Echo résout le problème en mesurant l’intervalle entre deux échos de fond consécutifs.
Puisque le signal ne parcourt que le métal de base entre les deux échos, la contribution du revêtement s’annule et la mesure devient plus exacte et répétable : c’est la base de la mesure d’épaisseur de précision.
Le principe Echo-Echo
Lorsqu’une impulsion ultrasonore pénètre dans le matériau, elle se réfléchit plusieurs fois entre les deux surfaces, générant une série d’échos de fond. Le mode Echo-Echo mesure le temps entre le premier et le deuxième écho (ou entre des échos successifs) : cet intervalle correspond exactement au double parcours dans le seul métal de base, indépendamment de l’éventuel revêtement présent sur la surface d’entrée.
Certains appareils proposent également le mode Echo-Echo-Verify (triple écho), qui compare plusieurs échos afin de confirmer la validité de la mesure et d’éliminer les lectures parasites.
Pourquoi la précision augmente
En éliminant la contribution du revêtement et des couches superficielles, la mesure Echo-Echo réduit les erreurs systématiques. Associée à des traducteurs delay line haute fréquence et à un numériseur rapide, elle permet des résolutions jusqu’à 0,001 mm, adaptées à la mesure de tôles fines, films, composants de précision et couches minces.
- Mesure exacte même sur des pièces peintes ou revêtues.
- Excellente répétabilité pour le contrôle qualité et la métrologie.
- Plusieurs modes dans le même appareil : Pulse-Echo, Echo-Echo, Interface-Echo, matières plastiques.
- Calibrage à un ou deux points sur des épaisseurs connues pour une exactitude maximale.
Quand utiliser la mesure d’épaisseur de précision
La mesure d’épaisseur de précision s’impose lorsqu’il faut connaître l’épaisseur avec des incertitudes très réduites : contrôle de composants usinés, mesure de parois minces, vérification de revêtements et de laminés, essais de laboratoire et salle de métrologie. Dans ces cas, on privilégie les appareils à élément unique avec delay line, qui offrent une résolution et une linéarité supérieures à celles des dual element utilisés pour la corrosion.
Les appareils de précision Dakota
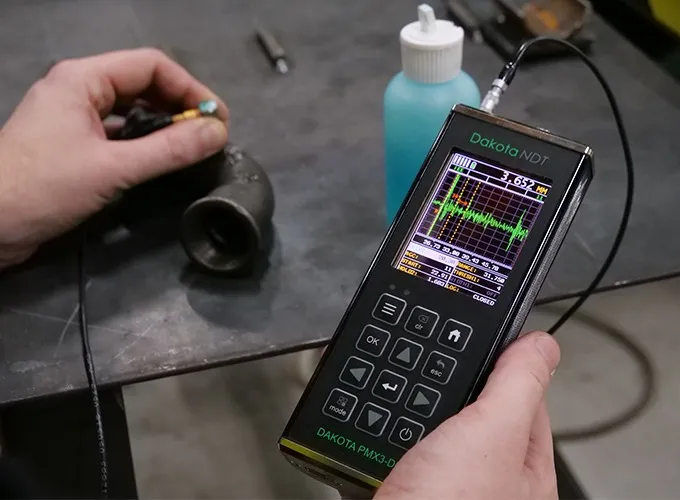
Les séries de précision Dakota NDT distribuées par RODER (PZX1-DL et PMX2-DL/PMX3-DL) intègrent plusieurs modes de mesure, l’affichage A-Scan et B-Scan et une résolution jusqu’à 0,001 mm. Vous trouverez les modèles et les données techniques dans les pages de catalogue associées.
Produits associés
Les instruments RODER pour ce thème. Rendez-vous sur les pages de catalogue pour les modèles, les données techniques et la documentation.
Épaisseurmètres à ultrasons Dakota
Épaisseurmètres UT pour corrosion et précision (séries ZX, CMX, MX, PMX, CMX10-DL).
Questions fréquentes
Approfondissement : vitesse du son dans les matériaux ↑ haut

La vitesse du son est le paramètre qui relie le temps de vol de l’impulsion à l’épaisseur : la connaître avec précision est essentiel pour la mesure par ultrasons, et sa mesure permet également de caractériser les matériaux.
- Paramètre clé : relie temps de vol et épaisseur
- Dépend du matériau : acier ~5920 m/s, aluminium ~6320 m/s
- Calibrage : sur une épaisseur connue pour déterminer v
- Mode vitesse : mesure de v sur une épaisseur connue
- Caractérisation : dureté/nodularité de la fonte
- Influence : température et microstructure
- Précision de la mesure : exige la v correcte
La mesure d’épaisseur par ultrasons repose sur la relation s = v × t / 2, où t est le temps de vol mesuré par l’appareil et v la vitesse du son dans le matériau. Une erreur sur la vitesse se traduit directement par une erreur sur l’épaisseur : c’est pourquoi la vitesse doit être réglée correctement pour chaque matériau.
La vitesse du son n’est pas seulement une donnée à saisir : la mesurer fournit des informations sur le matériau lui-même, car elle dépend de la densité, de l’élasticité et de la microstructure.
Pourquoi la vitesse est déterminante
Chaque matériau transmet les ultrasons à une vitesse caractéristique : environ 5920 m/s dans l’acier, 6320 m/s dans l’aluminium, des valeurs plus faibles dans les matières plastiques. Comme l’appareil mesure un temps, la conversion en épaisseur exige la vitesse correcte : utiliser une valeur erronée produit une mesure systématiquement fausse.
C’est pourquoi les épaisseurmètres permettent de sélectionner le matériau ou de saisir manuellement la vitesse, et prévoient le calibrage sur une épaisseur connue (une cale de référence) afin de déterminer avec exactitude la vitesse réelle du lot examiné.
Mesurer la vitesse du son
La démarche inverse est tout aussi utile : en mesurant le temps de vol sur une pièce d’épaisseur connue, l’appareil calcule la vitesse du son dans le matériau. Certains appareils disposent d’un mode vitesse (VX) dédié, qui exprime la mesure directement en m/s.
La vitesse ainsi obtenue est un indicateur des propriétés du matériau : dans la fonte à graphite sphéroïdal, par exemple, la vitesse du son est corrélée au degré de nodularité du graphite, donc aux propriétés mécaniques ; des variations de vitesse signalent des différences de microstructure ou de traitement.
Facteurs qui influencent la vitesse
- Type de matériau et alliage : chaque matériau a une vitesse caractéristique.
- Température : la vitesse varie avec la température de la pièce, à compenser dans les mesures à haute température.
- Microstructure et traitements thermiques : ils influencent la densité et l’élasticité.
- Anisotropie : dans certains matériaux, la vitesse dépend de la direction.
Appareils et bonnes pratiques
Pour des mesures exactes, il convient de toujours calibrer l’appareil sur un échantillon du même matériau et à la même température que la pièce à mesurer. Les épaisseurmètres Dakota NDT distribués par RODER permettent le réglage de la vitesse, le calibrage à un ou deux points et, sur les modèles avancés, la mesure directe de la vitesse. Vous trouverez les modèles dans les pages de catalogue associées.
Produits associés
Les instruments RODER pour ce thème. Rendez-vous sur les pages de catalogue pour les modèles, les données techniques et la documentation.
Épaisseurmètres à ultrasons Dakota
Épaisseurmètres UT pour corrosion et précision (séries ZX, CMX, MX, PMX, CMX10-DL).

Questions fréquentes
Contacts & Informations
Contact pour informations générales : info@roder.it
Division Vision Industrielle de RODER : www.visiotronix.com
Division Instruments RODER : www.innovacheck.com
En savoir plus sur RODER : qui sommes-nous
Les informations contenues dans ce site web sont fournies à titre purement informatif. Bien qu’elles aient été rédigées avec le plus grand soin, elles ne constituent ni une offre contractuelle ni un engagement de fourniture. Elles peuvent contenir des erreurs de transcription, de traduction ou de typographie. Pour des informations précises et à jour, nous vous prions de contacter directement notre société.
Note : Certaines images présentes sur ce site web ont été volontairement générées à l’aide de l’intelligence artificielle (IA). En effet, pour de nombreuses applications et projets, les photographies de l’installation ou du système réel ne peuvent être divulguées en raison d’accords de confidentialité, de clauses contractuelles et d’accords de non-divulgation (NDA).
Vous devez être connecté pour poster un commentaire.