


Die Kontrolle der tatsächlich auf eine Schraube aufgebrachten Vorspannkraft beim Anziehen ist eine der heikelsten Fragen der mechanischen Montage. Das herkömmliche Verfahren – die Drehmomentkontrolle mit dem Drehmomentschlüssel – ist mit einer hohen systembedingten Unsicherheit behaftet, da das aufgebrachte Drehmoment erst nach Überwindung der Gewinde- und Kopfreibung in Axialkraft umgesetzt wird – zwei Größen, die schwer zu quantifizieren sind und von Schraube zu Schraube schwanken. Das Ultraschall-Differenzverfahren zur Messung der elastischen Längung überwindet diese Grenze, indem es die Wirkung des Anziehens direkt an der Schraube misst.
Wünschen Sie Unterstützung bei der Produktauswahl ?
Zugehörige Produkte

Wir haben eine Website eingerichtet, die ganz den Ultraschallgeräten gewidmet ist
Auf der neuen Website finden sich Produktdatenblätter, Handbücher, Zertifizierungen, Anwendungen und Hinweise zur Auswahl des Geräts

RODER SRL vertreibt in Italien die Geräte von Dakota Ultrasonics zur Ultraschallprüfung der Vorspannkraft von Schrauben und Zugankern. Für eine erste Einführung in das Thema verweisen wir auf unseren früheren Artikel Systeme zur Längungs- und Vorspannkraftprüfung an Schrauben und Zugankern. Dieser Beitrag konzentriert sich dagegen auf die technischen und normativen Aspekte: Messprinzip, Konformität mit ASME PCC-1, Gerätewahl und typische industrielle Anwendungen.
Prinzip der Ultraschall-Differenzmessung
Beim Anziehen längt sich eine Schraube elastisch proportional zur aufgebrachten Axialkraft (Hookesches Gesetz). Bei üblichen Industrieschrauben liegt die Längung im Bereich von Hundertstelmillimetern, ist mit dem Ultraschall-Differenzverfahren aber einwandfrei messbar:
- Die Laufzeit eines Ultraschallimpulses wird in der unbelasteten Schraube gemessen (Ausgangslänge L₀).
- Die Schraube wird angezogen.
- Die Laufzeit wird in der angezogenen Schraube erneut gemessen (Länge L₀ + ΔL).
- Die Differenz ΔL/L₀ ist über den Elastizitätsmodul des Werkstoffs und einen für die Schraubengeometrie spezifischen Kalibrierfaktor proportional zur Axialkraft.
Die Genauigkeit der Dakota-Schraubenvorspannkraft-Monitore liegt bei der Laufzeit im Bereich von 0,0001 mm, was einer typischen Unsicherheit von ±2–5 % bei der Axialkraft entspricht – eine Größenordnung besser als die Drehmomentkontrolle.
ASME PCC-1: die maßgebliche Norm

ASME PCC-1 (Pressure Boundary Bolted Flange Joint Assembly) ist die maßgebliche internationale Norm für das kontrollierte Anziehen von Schraubflanschen an druckführenden Grenzen: Wärmetauscher, Druckbehälter, Dampferzeuger und kritische Rohrleitungssysteme. Die Norm enthält detaillierte Verfahren für ein gleichmäßiges Anziehen und eine den Konstruktionsvorgaben entsprechende Axialkraft und verringert so das Risiko von Undichtigkeiten und Leckagen erheblich.
Anhang K der ASME PCC-1 behandelt die „Bolt Load Verification using Ultrasonic Measurement“ und legt Verfahren, Kalibrieranforderungen und Annahmekriterien für die Ultraschallmessung der Schraubenkraft fest. Ausführliche Informationen zum Verfahren: ASME PCC-1: die maßgebliche Norm für das kontrollierte Anziehen von Flanschen.
Weitere Normen für spezifische Anwendungen:
- ASTM E1736 – Standardverfahren für die Ultraschallmessung der axialen Schraubenvorspannkraft.
- API 6A / API 17D – Anwendungen im Öl- & Gasbereich: Bohrlochköpfe und Unterwassertechnik.
- VDI 2230 – systematische Berechnung hochbeanspruchter Schraubenverbindungen.
- EN 1591 – Berechnung von Rundflanschen mit Dichtung.
Wenn die Drehmomentkontrolle nicht ausreicht
Der Umstieg von der herkömmlichen Drehmomentkontrolle auf die Ultraschallprüfung ist gerechtfertigt – und oft vorgeschrieben –, wenn die Axialkraft für Sicherheit, Zuverlässigkeit oder Dichtheit kritisch ist. Die wichtigsten Fälle:
- Kritische Flansche an Druckbehältern – die Kraftstreuung zwischen den Schrauben führt zu Undichtigkeiten, Dichtungsverformungen und der Notwendigkeit späteren Nachziehens.
- Schrauben mit großem Durchmesser (ab M30) – die prozentuale Unsicherheit der Drehmomentkontrolle wird sehr hoch.
- Sehr lange Zuganker (Turbinen, Dampferzeuger, Industriegetriebe) – das Drehmoment kann nicht kontrolliert werden, da mit hydraulischen Spannzylindern gearbeitet wird.
- Spezielle Schmierstoffe, Montagepasten, Beschichtungen – sie verändern die Gewindereibung unvorhersehbar und damit das Verhältnis von Drehmoment zu Vorspannkraft.
- Schrauben aus Edelstahl oder Speziallegierungen – die Gefahr des Fressens erfordert sehr vorsichtiges Anziehen, das die Drehmomentkontrolle nicht überprüfen kann.
- Dokumentierte Rückverfolgbarkeit – wenn der Auftraggeber die Aufzeichnung der tatsächlichen Vorspannkraft verlangt (Öl & Gas, Bahntechnik, Windenergie, Kerntechnik).
Dakota-NDT-Geräte: BT1-DL und BT2-DL
Dakota fertigt zwei Geräte speziell für die Ultraschallmessung der Schraubenkraft; sie nutzen dieselbe Erfassungselektronik und unterscheiden sich in Bauform und Funktionsumfang:
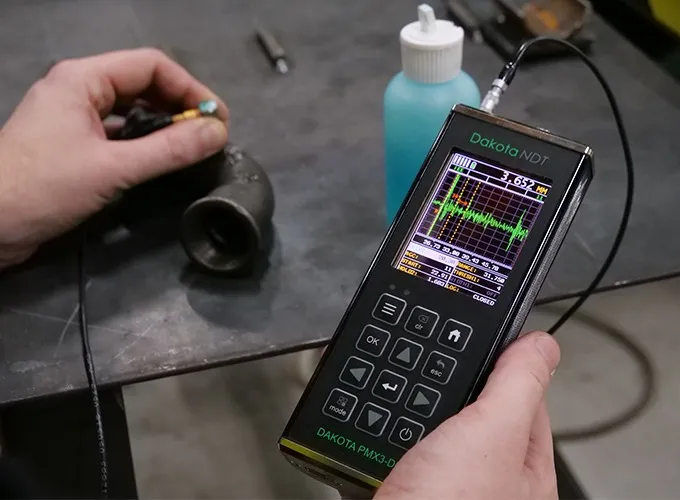
- Dakota BT1-DL (MiniMax) – tragbarer, leichter, akkubetriebener Vorspannkraft-Monitor. Die typische Wahl für Messungen vor Ort direkt am Verschraubungspunkt, an Baustellenstrukturen und an Flanschverbindungen von Rohrleitungen im Betrieb.
- Dakota BT2-DL (Max II) – Tischgerät der Spitzenklasse, ideal für Werkstatt, Prüflabor, Vormontagestationen in der Fertigung und die Erstqualifizierung von Schraubenchargen.
Für die Wahl zwischen tragbarem Gerät und Tischgerät je nach Anwendung und Arbeitsablauf haben wir einen ausführlichen technischen Vergleich veröffentlicht: Dakota BT1-DL vs. BT2-DL: tragbarer Schraubenvorspannkraft-Monitor oder Tischgerät?
Spezielle Prüfköpfe und Zubehör
Für die Messung der Schraubenkraft liefert Dakota eine eigene Prüfkopfserie, optimiert für die Ankopplung am Schraubenkopf, auch bei versenkten oder schwer zugänglichen Geometrien. Erhältlich sind:
- Prüfköpfe mit integriertem Magneten für schnelles Ankoppeln an senkrechten oder Überkopfflächen.
- Prüfköpfe mit direktem Kontakt und Ankopplung über hochviskoses Gel.
- Gewindeadapter für Schrauben mit genormter Stirnflächenvorbereitung.
- Geschirmte Kabel in Längen für Verschraubungen an schwer zugänglichen Stellen.
Bewährte Praxis in der Industrie ist die Chargenqualifizierung: Vor dem Einbau werden einige repräsentative Schrauben ausgewählt, an beiden Enden plan und parallel vorbereitet und einzeln kalibriert, wobei der Schallgeschwindigkeitsfaktor des Werkstoffs gemessen wird. Dieses in Anhang K der ASME PCC-1 vorgesehene Verfahren verringert die Messunsicherheit zusätzlich.
Typische Anwendungsbereiche
- Öl & Gas und Petrochemie – Flansche von Prozessrohrleitungen, Wärmetauscher, Druckbehälter, Abscheider, kritische Armaturen.
- Energieerzeugung – Verschlussschrauben von Turbinen, Dampferzeuger, Kleinkessel, Generatoren, Verspannung von Rotorpaketen.
- Bahntechnik – Radsatzmontage, Rahmen- und Drehgestellschrauben, kritische Verschraubungen nach den Spezifikationen von RFI / RINA / DB / SNCF.
- Windenergie – Turm-, Blatt- und Nabenschrauben. Mechanische Ermüdung und Lastwechsel machen die anfängliche Vorspannkraft kritisch.
- Schwermaschinenbau – Industriegetriebe, Pressen, Mühlen, Zementwerke.
- Schiffbau und Offshore – Strukturschrauben nach den Vorschriften von RINA, Lloyd’s, ABS und DNV.
Vertrieb, Support und Dienstleistungen von RODER
RODER SRL liefert die Geräte Dakota BT1-DL und BT2-DL in Italien mit NIST-rückführbarer Werkskalibrierung, technischem Support in italienischer Sprache bei der Festlegung des Messverfahrens, Bedienerschulung vor Ort und zertifiziertem Service für die regelmäßige Kalibrierung. Für komplexe Anwendungen – sehr lange Zuganker, Sondergeometrien, Qualifizierung neuer Chargen – steht ein eigener Beratungsservice zur Ausarbeitung des spezifischen Verfahrens zur Verfügung.
Technische Dokumentation, Produktdatenblätter und weiterführende Informationen zu den Normen: www.ultrasuonindt.it.
Weiterführende Themen:
- Auf roder.it: Systeme zur Längungs- und Vorspannkraftprüfung an Schrauben und Zugankern
- Auf ultrasuonindt.it: ASME PCC-1 – die maßgebliche Norm für das Anziehen von Flanschen
- Auf ultrasuonindt.it: Dakota BT1-DL vs. BT2-DL – technischer Vergleich
Kontakte & Informationen
Kontakt für allgemeine Informationen: info@roder.it
Abteilung industrielle Bildverarbeitung von RODER: www.rodervision.com
Abteilung Instrumente RODER: www.innovacheck.com
Mehr über RODER: über uns
Die auf dieser Website enthaltenen Informationen dienen ausschließlich Informationszwecken. Obwohl sie mit größter Sorgfalt erstellt wurden, stellen sie weder ein Vertragsangebot noch eine verbindliche Lieferzusage dar. Sie können Übertragungs-, Übersetzungs- oder Druckfehler enthalten. Für genaue und aktuelle Informationen wenden Sie sich bitte direkt an unser Unternehmen.
Hinweis: Einige Bilder auf dieser Website wurden bewusst mit künstlicher Intelligenz (KI) erzeugt. Der Grund dafür ist, dass bei vielen Anwendungen und Projekten Fotografien der tatsächlichen Installation oder Anlage aufgrund von Geheimhaltungsvereinbarungen, Vertragsklauseln und Non-Disclosure-Agreements (NDA) nicht veröffentlicht werden dürfen.
Applicazioni correlate :
 Systeme der industriellen Bildverarbeitung für die Sichtprüfung von Drahtseilen und die Strukturprüfung mit Wirbelstromverfahren
 Systeme zur Prüfung der Haftfestigkeit von Lacken, Emails und Klebebändern
 Automatische Systeme zur Maßprüfung von auf CNC-Bearbeitungszentren gefertigten Teilen
 Systeme zur Prüfung der Einstellung von Zahnradgruppen und Kegelradpaaren
 Automatische Systeme zur Prüfung von Aluminiumgussteilen und Montagestrukturen
Du muss angemeldet sein, um einen Kommentar zu veröffentlichen.