


Défauts de surface et d’aspect
Les défauts de surface et d’aspect — rayures, bosses, taches, inclusions, différences de couleur et de brillance — déterminent l’acceptabilité des tôles, bandes, films, composants peints et produits finis, et comptent parmi les contrôles les plus difficiles à rendre objectifs et répétables.
La section regroupe les systèmes de vision industrielle pour l’inspection (de la famille VISIONCHECK au VISIONCHECK 2000-ST pour tôles et bandes), les capteurs de couleur industriels, les spectrophotomètres et colorimètres, les brillancemètres et les tests d’aspect auxiliaires.
Sur cette page
À quoi sert la mesure : défauts de surface et d’aspect ↑ haut
Le contrôle des défauts de surface et d’aspect sert à garantir que l’aspect du produit correspond aux attentes du client : absence de rayures, taches, inclusions et bosses, uniformité de couleur et de brillance, finition correcte. C’est un contrôle qui était souvent effectué à l’œil et qui peut aujourd’hui être objectivé et documenté.
Techniques de mesure ↑ haut
Les systèmes de vision industrielle inspectent en ligne surfaces, bords et tôles avec un éclairage dédié ; les capteurs de couleur et les spectrophotomètres mesurent la couleur et la comparent à la référence ; les brillancemètres quantifient la brillance ; les tests d’aspect auxiliaires (dust test, quadrillage, résistance à la rayure) complètent la vérification des finitions.
Critères de choix ↑ haut
- Contrôle en ligne à 100 % (vision) ou par échantillonnage en laboratoire (colorimétrie, brillance).
- Type de défaut : géométrique, chromatique, de brillance, de contamination.
- Matériau et finition : les surfaces brillantes, transparentes ou texturées nécessitent un éclairage et des optiques spécifiques.
- Exigence de traçabilité : archivage des images et des mesures par lot.
Les pages de cette section ↑ haut
Les pages d’approfondissement de cette grandeur : techniques, critères de choix et familles d’instruments.

Vision check, visioncheck dynamic et systèmes de vision pour le contrôle qualité optique en ligne.
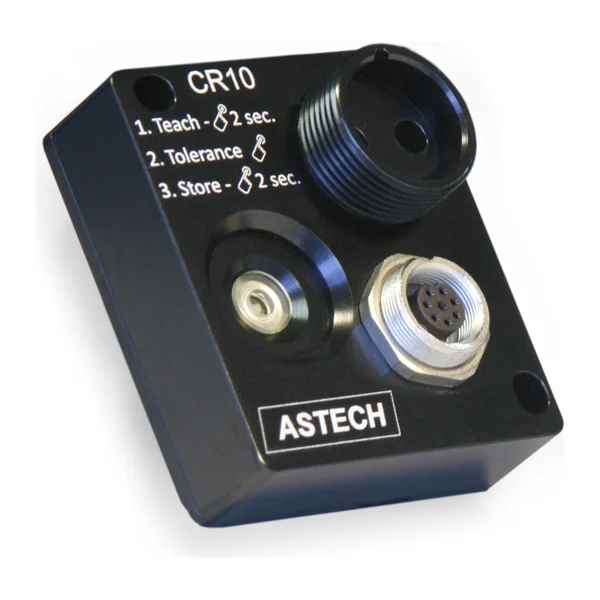
Capteurs de couleur CROMLAVIEW et similaires pour l’inspection automatique de la couleur et le contrôle qualité en ligne.
Instruments portatifs et de laboratoire pour la mesure de la couleur L*a*b*, les références CIE et le contrôle de teinte.
Brillancemètres à 20°, 60° et 85° pour le contrôle de la finition des peintures et des surfaces polies.
Instruments complémentaires pour l’inspection des surfaces peintes : dust tape test, cross-cut, dureté au crayon.
Les informations contenues dans cette page sont fournies à titre indicatif. Bien qu’elles aient été élaborées avec le plus grand soin, elles peuvent comporter des erreurs de transcription ou des coquilles : pour des informations précises et à jour, nous vous invitons à contacter directement RODER SRL.
Contacts & Informations
Contact pour informations générales : info@roder.it
Division Vision Industrielle de RODER : www.visiotronix.com
Division Instruments RODER : www.innovacheck.com
En savoir plus sur RODER : qui sommes-nous
Les informations contenues dans ce site web sont fournies à titre purement informatif. Bien qu’elles aient été rédigées avec le plus grand soin, elles ne constituent ni une offre contractuelle ni un engagement de fourniture. Elles peuvent contenir des erreurs de transcription, de traduction ou de typographie. Pour des informations précises et à jour, nous vous prions de contacter directement notre société.
Note : Certaines images présentes sur ce site web ont été volontairement générées à l’aide de l’intelligence artificielle (IA). En effet, pour de nombreuses applications et projets, les photographies de l’installation ou du système réel ne peuvent être divulguées en raison d’accords de confidentialité, de clauses contractuelles et d’accords de non-divulgation (NDA).
Vous devez être connecté pour poster un commentaire.