

Los medidores de espesor por ultrasonidos para corrosión son instrumentos portátiles dedicados a la medición no destructiva del espesor de paredes metálicas desde un solo lado, especialmente en presencia de corrosión interna que reduce el espesor residual del material. Utilizan sondas de doble elemento (de dos cristales, uno emisor y otro receptor) y el tiempo de vuelo del impulso ultrasónico para calcular el espesor residual, incluso en superficies irregulares, corroídas o curvas. Son indispensables en las inspecciones de tuberías, depósitos, recipientes a presión, intercambiadores de calor y estructuras navales en todos los sectores donde la corrosión es un riesgo (oil & gas, petroquímico, naval, energético, hídrico).
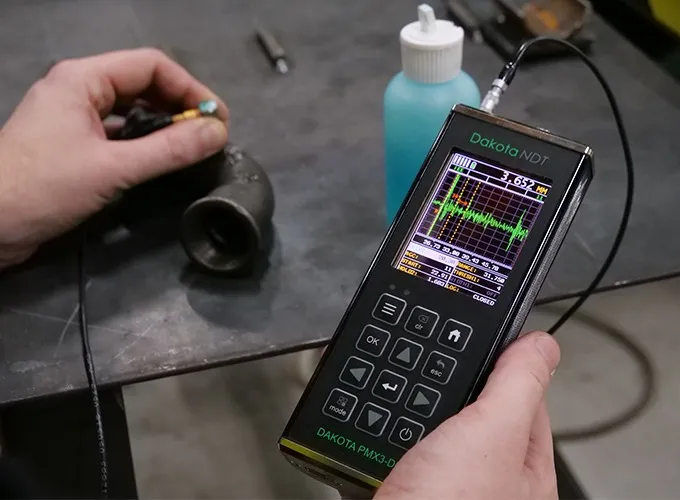
Hemos creado un sitio enteramente dedicado a los instrumentos por ultrasonidos
En el nuevo sitio se encuentran fichas de producto, manuales, certificaciones, aplicaciones y recomendaciones para la elección del instrumento

Principio de medición US
La medición se basa en el tiempo de vuelo de un impulso ultrasónico (frecuencia típica 1-10 MHz) emitido por un transductor piezoeléctrico, que viaja por el material a una velocidad conocida (por ejemplo, 5920 m/s en el acero al carbono), se refleja en la superficie opuesta y vuelve al transductor (o al segundo cristal en las sondas duales). Midiendo el tiempo de ida y vuelta (Δt) y conociendo la velocidad del sonido en el material (V), el espesor se calcula como e = V·Δt/2. La precisión típica es de ±0,1 mm en espesores de 1 a 250 mm, con una resolución de 0,01 mm en los modelos más avanzados.
Sondas de doble elemento
Las sondas de doble elemento son especialmente adecuadas para superficies corroídas porque los dos cristales separados (emisor y receptor) están colocados con un pequeño ángulo (roof angle) que reduce la sensibilidad a las reflexiones múltiples y mejora la respuesta en superficies irregulares o con picaduras. Existen sondas de varias frecuencias (2, 5, 10 MHz) y tamaños de cristal, optimizadas para distintos espesores y materiales. Las sondas de contacto requieren acoplante (por lo general gel a base de agua o glicerina) para garantizar la transmisión acústica. Hay disponibles sondas de alta temperatura (hasta 500 °C) para inspecciones de instalaciones en servicio.
Funciones avanzadas
Los medidores de espesor UT modernos integran: A-scan en tiempo real para la visualización del eco y el diagnóstico de anomalías, modo Min Capture para el registro automático del mínimo (útil en el mapeo de corrosión), B-scan para la visualización del perfil de espesor a lo largo de un recorrido, registrador de datos interno con miles de mediciones georreferenciadas, comunicación Bluetooth/USB y software de PC específico para la generación de mapas de corrosión e informes. La calibración automática sobre un material conocido compensa las variaciones de velocidad del sonido debidas al material específico.
Aplicaciones
Las principales aplicaciones son las inspecciones in situ de tuberías de proceso, depósitos atmosféricos y a presión, cascos de buques y plataformas offshore, gasoductos y oleoductos, intercambiadores de calor, calderas y generadores de vapor, y conducciones de abastecimiento de agua. La medición de la velocidad de corrosión (mm/año) mediante inspecciones repetidas a lo largo de los años permite programar el mantenimiento y evaluar la vida residual de la instalación. Las inspecciones son exigidas por normas sectoriales específicas para la industria petroquímica y oil & gas.
Normas de referencia
Las principales normas son EN 14127 (procedimiento de medición de espesor UT con sondas de doble elemento), EN 15317 (caracterización de instrumentos), ASTM E797 y ASTM E1604, y UNI EN ISO 16809 (procedimiento general de espesor UT). El personal que realiza las inspecciones debe estar cualificado según ISO 9712 (niveles 1, 2, 3). La calibración periódica del instrumento utiliza bloques escalonados certificados de espesor conocido, calibrados según ISO 17025, y bloques V1 o V2 para la verificación de la linealidad en un rango ampliado.
Criterios de elección
La selección del medidor de espesor UT adecuado tiene en cuenta el rango de espesor que se va a medir, el tipo de material, las condiciones de funcionamiento (temperatura, accesibilidad, geometría), la presencia de recubrimientos (con función through-coating para medir a través de la pintura sin retirarla), las necesidades de registro de datos e informes, la portabilidad y la duración de la batería, y el grado de protección IP para uso en obra. Las funciones A-scan y B-scan se recomiendan para inspecciones de precisión y mapeos de corrosión completos.
Productos relacionados
Los instrumentos RODER para esta aplicación. Consulte las páginas de catálogo correspondientes para modelos, datos técnicos y documentación.

Medidores de espesor por ultrasonidos Dakota
Medidores de espesor UT para corrosión y precisión (series ZX, CMX, MX, PMX, CMX10-DL).
Profundización: multieco por ultrasonidos y medición a través de recubrimientos ↑ arriba

La medición multi-eco (echo-echo, thru-paint) permite medir el espesor del metal base a través de los revestimientos — pinturas, resinas epoxi — sin retirarlos, eliminando el error debido al revestimiento.
- Modo multi-eco: medición entre ecos de fondo sucesivos
- Medición a través de la pintura: excluye la capa de revestimiento
- Sin preparación: no es necesario retirar la pintura
- Doble modo: Pulse-Echo y Echo-Echo
- Ganancia dependiente del tiempo: TDG en ambos modos
- Ideal para: mantenimiento e inspecciones en superficies revestidas
- Campo típico: hasta más de 900 mm en Pulse-Echo
En las estructuras reales el metal está casi siempre protegido por un revestimiento. Medir el espesor en Pulse-Echo clásico sobre una superficie pintada introduce un error igual al espesor de la pintura; retirar el revestimiento en cada punto es lento y costoso.
La medición multi-eco resuelve el problema: midiendo el intervalo entre dos ecos de fondo consecutivos, la contribución del revestimiento se anula y se obtiene el espesor real solo del metal base a través de la pintura.
Pulse-Echo, Echo-Echo y thru-paint
En modo Pulse-Echo (P-E) el equipo mide desde la señal de transmisión hasta el primer eco de fondo: es el modo de mayor campo (hasta cientos de milímetros) y sirve también para la búsqueda de picaduras y defectos. En modo Echo-Echo (E-E), o thru-paint, el equipo mide entre dos ecos de fondo sucesivos, excluyendo el espesor del revestimiento.
La combinación de ambos modos en el mismo equipo es la solución más versátil: se emplea el Pulse-Echo para el máximo campo y la búsqueda de defectos, y el Echo-Echo allí donde hay un revestimiento que atravesar sin errores.
La ganancia dependiente del tiempo (TDG)
Los ecos procedentes de profundidades distintas presentan amplitudes diferentes a causa de la atenuación. El Time Dependent Gain (TDG) aumenta automáticamente la ganancia con el tiempo de vuelo, uniformando la amplitud de los ecos y estabilizando la medida tanto en Pulse-Echo como en Echo-Echo. Es una función clave para obtener medidas fiables en materiales atenuantes o corroídos.
Ventajas operativas
- Medición del metal base sin retirar la pintura: un enorme ahorro de tiempo en campo.
- Reducción de los errores debidos a los revestimientos epoxi, habituales en tuberías y depósitos.
- Un solo equipo para corrosión, defectos y medición a través del revestimiento.
- Registro de datos y tendencias para la monitorización en el tiempo.
Los instrumentos multieco Dakota
El ZX6-DL de Dakota NDT es el medidor de espesor multi-eco de la serie ZX: combina el modo Pulse-Echo con el Echo-Echo (thru-paint) y el TDG. Las series CMX ofrecen también los modos coating y thru-paint. Encontrará los modelos y las especificaciones en las páginas de catálogo enlazadas.
Productos relacionados
Los instrumentos RODER para este tema. Visite las páginas de catálogo para conocer modelos, datos técnicos y documentación.
Medidores de espesor por ultrasonidos Dakota
Medidores de espesor UT para corrosión y precisión (series ZX, CMX, MX, PMX, CMX10-DL).
Preguntas frecuentes
Profundización: medición de espesores para la monitorización de la corrosión ↑ arriba
La medición de espesor por ultrasonidos es la técnica más extendida para la monitorización de la corrosión: mide el espesor residual de las paredes metálicas desde un solo lado, sin cortar ni desmontar el componente.
- Medición no destructiva: espesor residual desde un solo lado
- Método pulso-eco: transductor de doble elemento
- Amplio campo: desde menos de 1 mm hasta más de 900 mm
- A través de los revestimientos: modo echo-echo (thru-paint)
- Registro de datos: mapas de espesor y análisis de tendencias
- Sectores: petróleo & gas, energía, infraestructuras, pipelines
- Repetible en el tiempo: comparación entre inspecciones sucesivas
El control de la corrosión consiste en verificar que el espesor de una pared (tubo, depósito, casco, caldera) no descienda por debajo del valor mínimo de seguridad. La medición de espesor por ultrasonidos permite obtener esta medida de forma no destructiva, rápida y repetible, accediendo a la estructura desde un solo lado.
Frente a los métodos radiográficos o a la medición directa con desmontaje, la técnica UT es económica, portátil y adecuada tanto para las inspecciones periódicas en campo como para la monitorización sistemática de miles de puntos.
Cómo funciona la medición de espesor por ultrasonidos
Un medidor de espesor por ultrasonidos emite un breve impulso acústico de alta frecuencia que atraviesa el material, se refleja en la pared opuesta y regresa al palpador. El equipo mide el tiempo de vuelo del eco y, conociendo la velocidad del sonido en el material, calcula el espesor con la relación s = v × t / 2.
Para la monitorización de la corrosión se utilizan palpadores dual element (un elemento transmite, otro recibe): son ideales en superficies irregulares, oxidadas o a alta temperatura, porque toleran mejor un acoplamiento de baja calidad y las paredes internas corroídas. Una fina capa de gel acoplante garantiza la transmisión de los ultrasonidos entre palpador y material.
La resolución típica es de 0,01 mm y el campo de medida va desde fracciones de milímetro hasta varios cientos de milímetros, en función del material y de la frecuencia del palpador.
Por qué es ideal para la monitorización de la corrosión
La corrosión reduce el espesor desde el interior o bajo los revestimientos, en puntos a menudo no accesibles a la vista. La medición UT interviene precisamente aquí: detecta el adelgazamiento residual antes de que se convierta en una fuga o en un fallo estructural.
- Acceso desde un solo lado: no es necesario alcanzar el interior del tubo o del depósito.
- Rapidez: cientos de puntos por turno, con lectura inmediata.
- Modo escaneo: muestra automáticamente el espesor mínimo a lo largo de un recorrido, para localizar los puntos de picadura.
- Tendencias en el tiempo: con el registrador de datos se comparan las inspecciones sucesivas y se estiman la velocidad de corrosión y la vida residual.
Estas características convierten la medición de espesor UT en la herramienta de referencia en los programas de mantenimiento preventivo y de integrity management de plantas e infraestructuras.
Medir a través de los revestimientos
Muchas superficies están pintadas o revestidas. El modo Echo-Echo (thru-paint) mide el tiempo entre dos ecos sucesivos procedentes del metal base, excluyendo el espesor del revestimiento: así se obtiene el espesor real del metal sin eliminar la pintura. Es una función valiosa, ya que no es necesario preparar la superficie en cada punto de medida.
Cómo elegir el medidor de espesor para la corrosión
Los criterios principales son el campo de medida y la resolución, la presencia de registrador de datos para el registro y la descarga de los datos, la disponibilidad del modo thru-paint y del escaneo de alta velocidad, y la robustez del equipo para el empleo en campo.
La gama Dakota NDT distribuida por RODER cubre estas necesidades, desde la serie ZX (básica y con registrador de datos) hasta las series CMX y MX con visualización A-Scan y B-Scan: para los detalles técnicos y los modelos, consulte las páginas de catálogo que figuran a continuación.
Productos relacionados
Los instrumentos RODER para este tema. Visite las páginas de catálogo para conocer modelos, datos técnicos y documentación.
Medidores de espesor por ultrasonidos Dakota
Medidores de espesor UT para corrosión y precisión (series ZX, CMX, MX, PMX, CMX10-DL).
Preguntas frecuentes
Contactos e Información
Contacto para información general: info@roder.it
División de Visión Artificial de RODER: www.visiotronix.com
División de Instrumentos RODER: www.innovacheck.com
Más información sobre RODER: quiénes somos
La información contenida en este sitio web se facilita exclusivamente con fines informativos. Aunque ha sido redactada con el máximo cuidado, no constituye una oferta contractual ni un compromiso vinculante de suministro. Puede contener errores de transcripción, traducción o tipográficos. Para obtener información precisa y actualizada, le rogamos que se ponga en contacto directamente con nuestra empresa.
Nota: Algunas imágenes presentes en este sitio web se han generado intencionadamente mediante inteligencia artificial (IA). Esto se debe a que, en muchas aplicaciones y proyectos, no es posible divulgar fotografías de la instalación o del sistema real debido a acuerdos de confidencialidad, cláusulas contractuales y acuerdos de no divulgación (NDA).
Debe estar conectado para enviar un comentario.